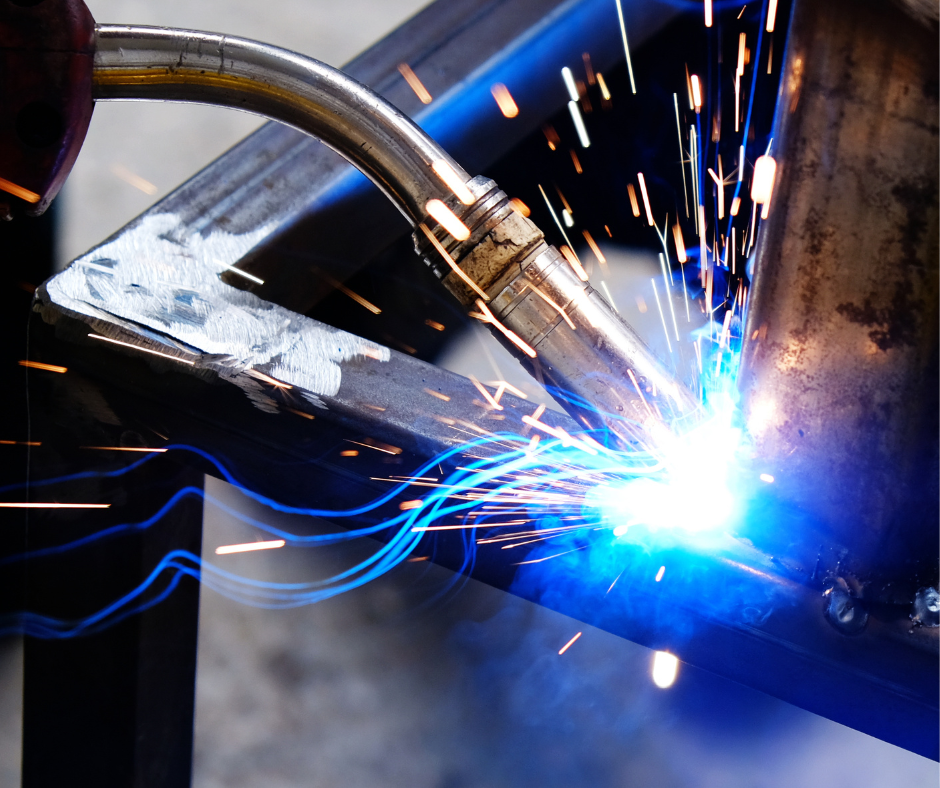
MMA / Electroda

Svářecí zdroj pro metodu MMA (Manual Metal Arc), známou také jako svařování obalenou elektrodou, je jedním z nejzákladnějších a nejrozšířenějších nástrojů v oblasti svařování. Tato metoda, která je oblíbená pro svou jednoduchost a univerzálnost, se používá v širokém spektru průmyslových odvětví, od stavebnictví po opravy a údržbu. Svářecí zdroj pro MMA je klíčovým prvkem, který umožňuje efektivní a kvalitní spojování kovových materiálů. V tomto článku se podíváme na hlavní vlastnosti svářecího zdroje pro MMA, jeho výhody, možnosti využití a důležité parametry, které ovlivňují výslednou kvalitu sváru. Princip Metody 1.Svářecí zdroj 2.Svářecí kleště 3.Zemnící kabel se svorkou 4.Základní materiál 5.Napájecí kabel 6.Elektroda KOMPONENTY Svářecí metoda MMA (Manual Metal Arc), je jedním z nejběžnějších a nejuniverzálnějších způsobů svařování, který je široce používán v mnoha průmyslových odvětvích. Pro dosažení kvalitního výsledku při svařování metodou MMA je nutné správně zapojit a používat několik klíčových komponent. V následujícím článku si představíme jednotlivé součásti a jejich role při svařování metodou MMA. 1. Svářecí zdroj Svářecí zdroj je srdcem celého svařovacího procesu. Tento přístroj poskytuje elektrickou energii potřebnou pro vznik elektrického oblouku mezi elektrodou a základním materiálem. Může to být transformátorový svářecí stroj, který je robustní, nebo invertorový svářecí stroj, který je kompaktnější, efektivnější a poskytuje lepší kontrolu nad svařovacím procesem. Svářecí zdroj je zodpovědný za regulaci napětí a proudu, což je klíčové pro stabilitu oblouku a kvalitu svařovaného spoje. 2. Svářecí kleště Svářecí kleště slouží k uchopení a manipulaci s elektrody během svařování. Tyto kleště jsou navrženy tak, aby usnadnily práci a zároveň zajistily bezpečnost při manipulaci s horkými elektrody. Kleště také pomáhají svářeči udržet správný úhel elektrody vůči svařovanému materiálu, což je důležité pro stabilní oblouk a kvalitní svar. 3. Zemnící kabel se svorkou Zemnící kabel je součástí svářecího zařízení, která slouží k uzavření elektrického obvodu mezi svářecím zdrojem a základním materiálem. Tento kabel je připojen k zápornému terminálu svářecího zdroje a k zemnící svorce, která je upevněna na svařovaném materiálu. Zemnící kabel je klíčový pro stabilní a bezpečné fungování svařování, protože bez něj by nebylo možné vytvořit elektrický oblouk. 4. Základní materiál Základní materiál je kov, který svařujete. Může to být jakákoli kovová součást, například ocel, nerezová ocel, hliník, litina nebo jiný kov, který potřebuje být spojen svařováním. Výběr základního materiálu má vliv na volbu elektrody, svařovacích parametrů a dalších komponent, jako je ochranný plyn, který může být použit při některých typech svařování. 5. Napájecí kabel Napájecí kabel je elektrický kabel, který spojuje svářecí zdroj s elektrickou sítí. Tento kabel musí mít dostatečnou kapacitu pro přenos vysokého elektrického proudu potřebného pro svařování. Je důležité, aby napájecí kabel byl správně dimenzován a chráněn proti poškození, aby nedocházelo k přehřátí nebo úrazům elektrickým proudem. 6. Elektrody Elektrody jsou klíčovým komponentem při svařování metodou MMA. Elektroda je drát nebo tyč, která je pokryta ochranným obalem. Tento obal chrání roztavený kov před oxidací a kontaminací vzduchem, což je zásadní pro dosažení kvalitního svaru. Elektrody mohou mít různé jádro a obaly v závislosti na materiálu, který je svařován. K dispozici jsou různé druhy elektrod, například rutilové, alkalické, bazické nebo celulozové elektrody, které se volí podle typu materiálu a požadovaného výsledku. Každá z těchto komponent má nezastupitelnou roli při svařování metodou MMA. Svářecí zdroj, elektrody, zemnící kabel se svorkou, svářecí kleště, napájecí kabel a základní materiál společně tvoří základní vybavení potřebné k dosažení kvalitního a bezpečného svařování. Správné používání a údržba těchto komponent je nezbytné pro zajištění kvalitních svařovaných spojů, efektivitu práce a dlouhou životnost zařízení. Jak správně zapojit svářecí zdroj pro svařování určuje několik faktorů. Projdeme si postupně každý z nich. POLARITA Polarita při svařování elektrickým obloukem metodou MMA označuje, jak je připojen kladný (+) a záporný (-) pól svářecího zdroje k elektrody a základnímu materiálu. V praxi to znamená, kde bude vznikat větší množství tepla. Kladný pól (+) Elektroda je připojena k kladnému terminálu. Teplo se vytváří převážně na elektrodě, což vede k rychlejšímu tavení elektrody, ale menší penetraci do základního materiálu. Záporný pól (-) Elektroda je připojena k zápornému terminálu. Větší množství tepla se vytváří na základním materiálu, což poskytuje lepší penetraci a silnější svar. Volba polarity závisí na použité elektrodě, typu materiálu a požadovaném efektu svařování. Rozdíly mezi + pól (kladným) a – pól (záporným) při svařování metodou MMA Při svařování metodou MMA (Manual Metal Arc) je důležitým faktorem správné nastavení polarity, tedy přiřazení kladného ( + ) a záporného ( – ) pólu. Tento parametr může mít vliv na stabilitu svařovacího oblouku, vzhled svaru, strukturu materiálu a celkový výsledek svařování. Následuje přehled rozdílů mezi + pólem a – pólem při svařování, včetně toho, jak ovlivňují proces. Kladný pól (+) – Elektroda připojena na kladný terminál (pól) Když je elektroda připojena na kladný pól (kladný terminál svářecího zdroje), mluvíme o pozitivní polaritě. Tento režim má několik charakteristických rysů: Větší zahřívání elektrody Při použití kladného pólu se více tepla vytváří přímo na elektrodě než na základním materiálu. Tento efekt je využíván u některých typů svařování a pro určité elektrody, kde je důležité, aby byla elektroda rychleji tavená. Rychlejší tavení elektrody Když je elektroda připojena na kladný pól, dochází k rychlejšímu tavení elektrody, což může být výhodné při svařování materiálů, které vyžadují rychlou a silnou penetraci. Používá se u specifických elektrod Kladný pól je obvykle používán pro elektrody s kyselým obalem (například rutilové elektrody), které vyžadují vyšší teplotu na elektrodě pro optimální hoření. Méně penetrace u některých materiálů: V tomto režimu je snížená penetrace na základní materiál, což může být nevýhodné, pokud je cílem hlubší penetrace. Záporný pól (-) – Elektroda připojena na záporný terminál (pól) Při použití záporného pólu, kdy je elektroda připojena k zápornému terminálu svářecího zdroje, mluvíme o negativní polaritě. Tento režim se také vyznačuje několika klíčovými vlastnostmi: Větší zahřívání na základním materiálu Při záporné polaritě se více tepla vytváří na svařovaném materiálu než na samotné elektrodě. Tento efekt je výhodný pro procesy, které vyžadují vysokou penetraci do základního materiálu, protože teplo je soustředěno na materiál, což usnadňuje roztavení a spojení. Větší penetrace svaru Záporný pól poskytuje hlubší penetraci do základního materiálu, což je výhodné při svařování silnějších materiálů, jako jsou silné plechy nebo…
SAW – Svařování pod tavidlem

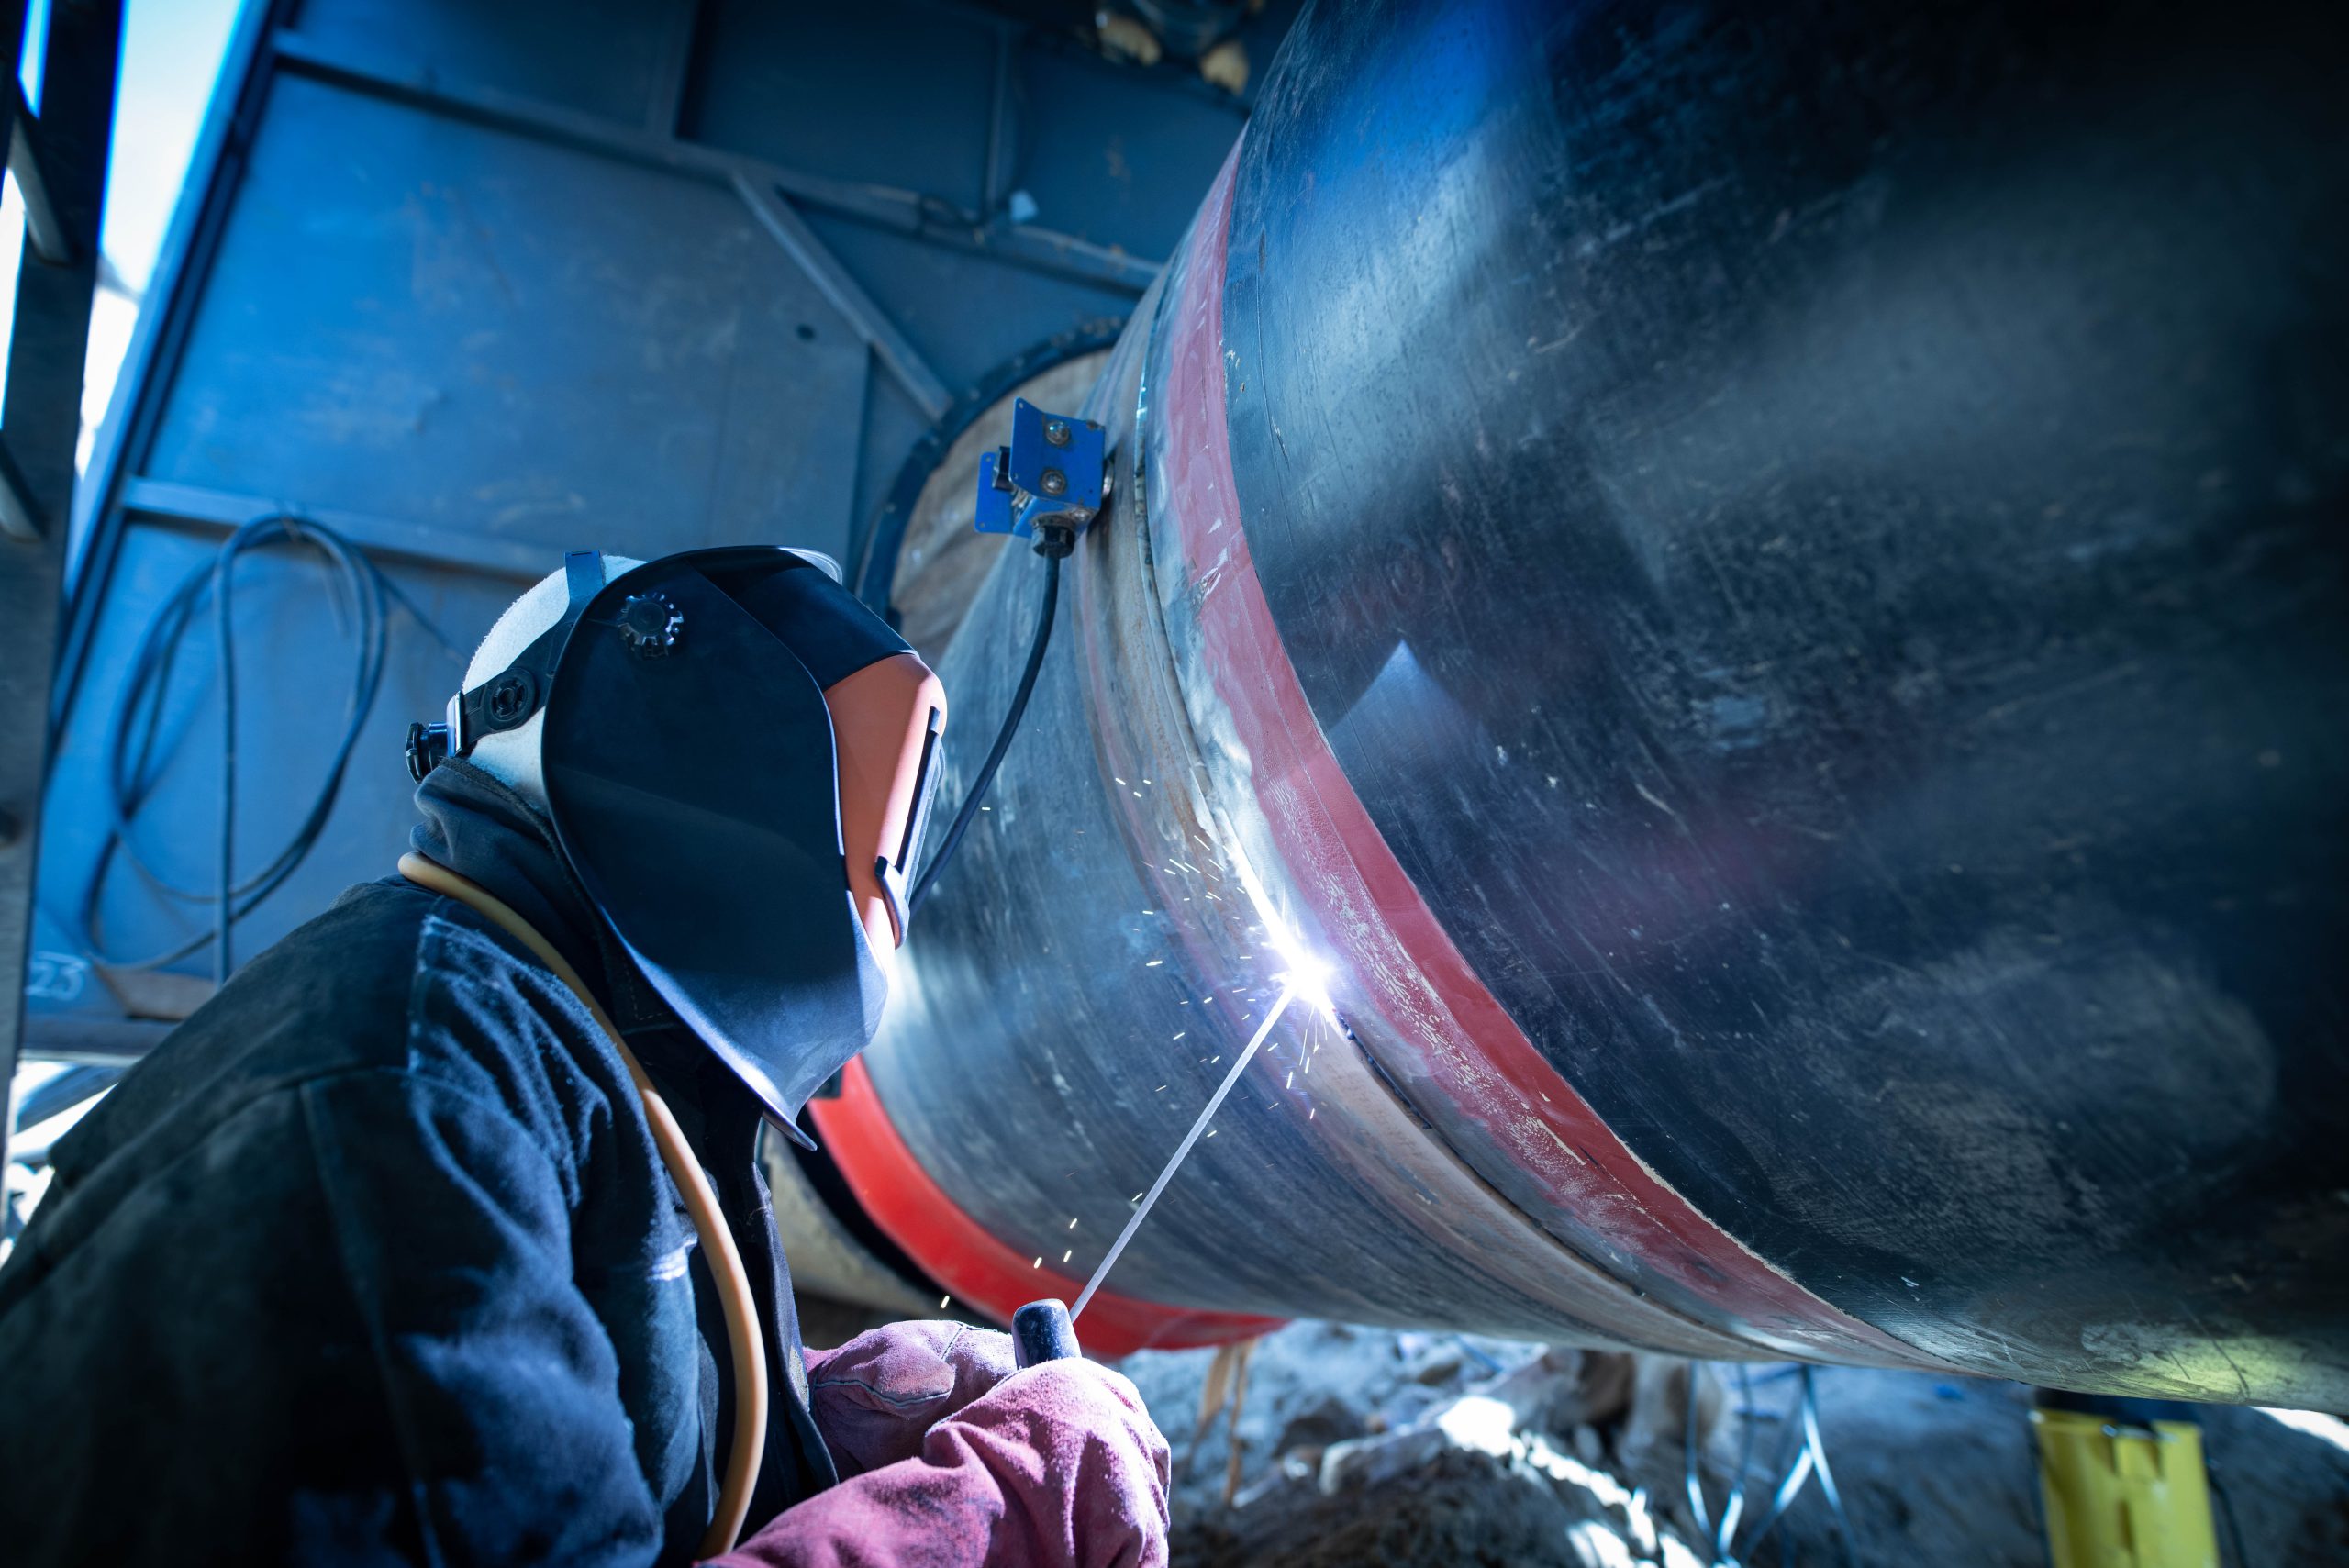
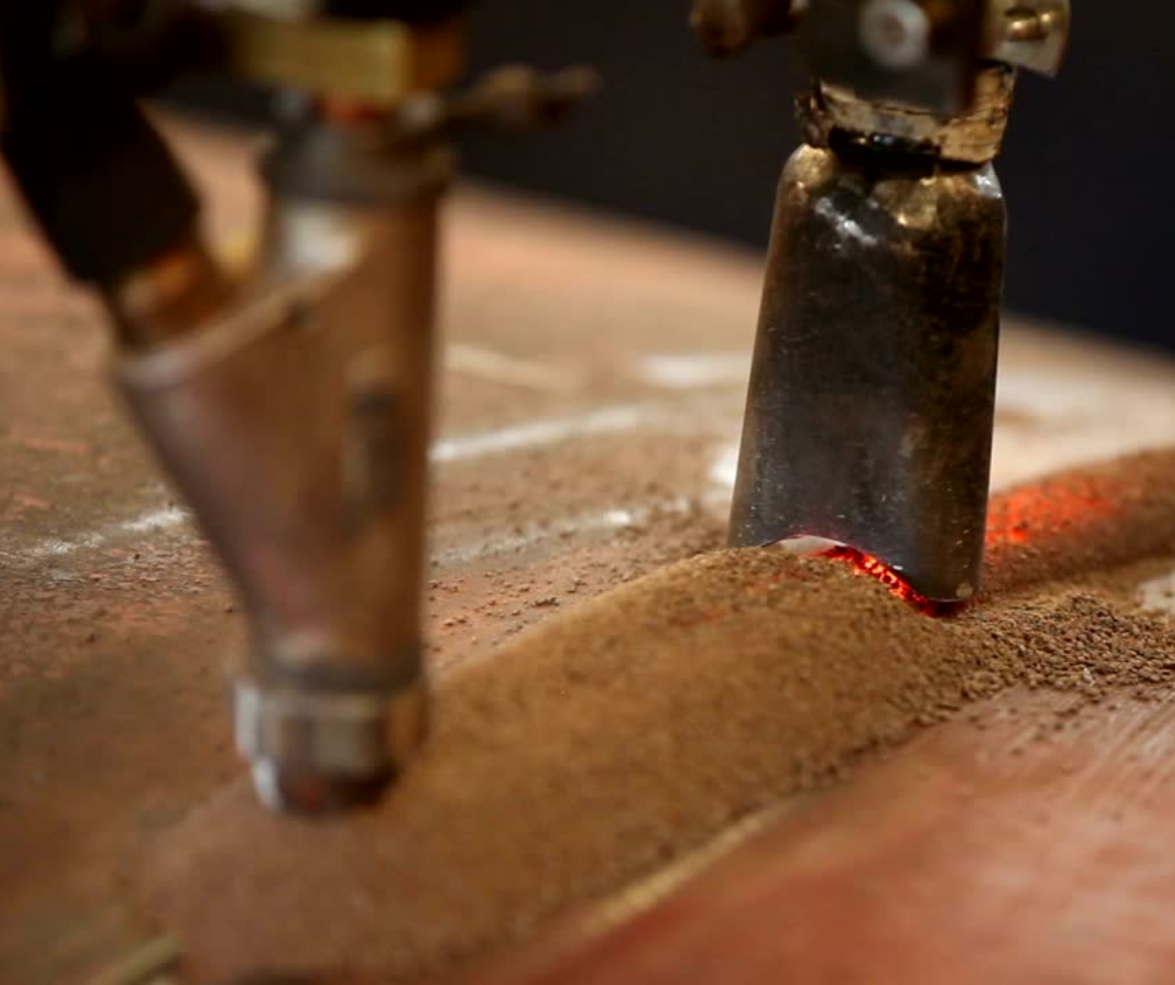
Svářecí zdroj pro metodu SAW (Submerged Arc Welding) / UP (Under-Pressure) je vysoce specializované zařízení, které umožňuje efektivní a kvalitní svařování pod tavidlem. Tento typ svářecího zdroje je navržen tak, aby poskytoval stabilní a silný svařovací proud, což je nezbytné pro dosažení hlubokých a silných svárů na materiálech větší tloušťky. Svářecí zdroje pro SAW/UP jsou charakteristické vysokou produktivitou a schopností zajistit optimální kontrolu nad svařovacím procesem, což je klíčové při práci s těžkými a náročnými aplikacemi, jako jsou výroba tlakových nádob, potrubí nebo konstrukcí. Princip Metody 1.Svářecí zdroj 2.Svářecí hořák 3.Zemnící kabel se svorkou 4.Základní materiál 5.Ovladač 6.Napájecí kabel 7.Hadice pro tavidlo (ochranný materiál) 8.Přídavný drát 9.Hadice pro hořák 10.Nádoba na odsáté tavidlo 11.Odsávání pro tavidlo Svařování pod tavidlem (LFS, z anglického Submerged Arc Welding) je metoda, která se používá k vytváření kvalitních a silných svarů na kovových materiálech, obvykle při velkých objemech výroby. Tento proces je charakteristický tím, že svařovací oblouk je ukrytý pod vrstvou tavidla, což nejen chrání oblouk před okolní atmosférou, ale také zvyšuje efektivitu a kvalitu svaru. Při této metodě je důležité mít správně zapojené a připravené všechny komponenty. V následujícím článku probereme jednotlivé součásti potřebné pro svařování pod tavidlem a jejich funkci. 1. Svářecí zdroj Svářecí zdroj je hlavní komponentou, která zajišťuje potřebnou elektrickou energii pro vznik svařovacího oblouku. Při svařování pod tavidlem je obvykle používán stejnosměrný (DC) nebo střídavý (AC) svářecí zdroj, který poskytuje stabilní napětí a proud pro proces svařování. Typy svařovacích zdrojů Nejčastěji se používají invertorové nebo transformátorové svářecí zdroje. Nastavení parametrů Správné nastavení napětí a proudu je klíčové pro udržení stabilního oblouku a kvalitního svaru. Parametry se nastavují podle typu materiálu, tloušťky a požadavků na svar. 2. Svářecí hořák Svářecí hořák je nástroj, který umožňuje vedení elektrického oblouku a zároveň přivádí přídavný drát do místa svaru. Hořák je umístěn nad vrstvou tavidla a při svařování pod tavidlem by měl být dobře stabilizován. Funkce hořáku Hořák se používá k udržení oblouku a přidávání přídavného materiálu (drátu) do svaru. Je navržen tak, aby odolával vysokým teplotám a umožňoval přívod drátu i ochranného plynu (pokud je to nutné). 3. Zemnící kabel se svorkou Zemnící kabel je nezbytný pro správné fungování elektrického obvodu při svařování. Spojuje svařovací stroj se svařovaným materiálem, čímž umožňuje vznik elektrického oblouku. Funkce Zajišťuje bezpečný přenos elektrického proudu mezi svařovacím zdrojem a základním materiálem. Svorka musí být pevně uchycena k základnímu materiálu, aby se zajistila kvalitní vodivost a stabilní oblouk. 4. Základní materiál Základní materiál je kov, který budete svařovat. Může to být ocel, nerezová ocel, hliník nebo jiné kovy. Kvalita a příprava základního materiálu jsou klíčové pro dosažení pevného a kvalitního svaru. Příprava materiálu Základní materiál musí být očištěn od rzi, oleje a dalších nečistot, které by mohly ovlivnit kvalitu svaru. 5. Ovladač Ovladač je zařízení, které slouží k řízení parametrů svařování, jako je napětí, proud, rychlost podávání drátu a další. Díky ovladači lze nastavit optimální podmínky pro každý svařovací proces. Funkce Umožňuje operátorovi nastavit a upravit svařovací parametry tak, aby odpovídaly požadavkům na daný materiál a svařovanou oblast. 6. Napájecí kabel Napájecí kabel spojuje svářecí stroj s elektrickou síťí a zajišťuje, že zařízení má dostatečné napájení pro provoz. Kontrola stavu kabelu Ujistěte se, že napájecí kabel je v dobrém stavu, aby nedocházelo k přehřívání nebo přerušení napájení během svařování. 7. Hadice pro tavidlo (ochranný materiál) Hadice pro tavidlo je součástí systému, který vede tavidlo k místu svaru, kde je použito k ochraně oblouku a snížení tepelných ztrát. Tavidlo může být ve formě prášku nebo pelet a pomáhá chránit svar před oxidací. Funkce tavidla Tavidlo se používá k ochraně svaru před okolní atmosférou a zajišťuje čistotu svaru. Dále zajišťuje stabilitu oblouku a pomáhá při tavení základního materiálu. 8. Přídavný drát Přídavný drát je materiál, který se přidává do svaru a slouží jako výplňová složka pro dosažení kvalitního spoje mezi svařovanými materiály. Druhy přídavných drátů Přídavné dráty jsou k dispozici v různých typech v závislosti na materiálu, který se svařuje (například dráty pro ocel, nerezovou ocel, hliník atd.). 9. Hadice pro hořák Hadice pro hořák spojuje svařovací hořák s přívodem plynu nebo tavidla. Pomáhá přenášet ochranný plyn nebo tavidlo do oblasti svařování. Kontrola hadic Hadice musí být pevně připojeny a v dobrém stavu, aby nedošlo k úniku plynu nebo tavidla během svařování. 10. Nádoba na odsáté tavidlo Při svařování pod tavidlem se tavidlo může po určité době nasbírat a znečistit, a proto je nutné mít nádobu na odsáté tavidlo. Tato nádoba slouží k uchovávání použitého tavidla a jeho opětovnému použití, pokud je to možné. Údržba nádoby Po každém svařování by měla být nádoba na tavidlo vyprázdněna a vyčištěna, aby se předešlo kontaminaci nového tavidla. 11. Odsávání pro tavidlo Při svařování pod tavidlem je důležité zajistit dostatečné odsávání tavidla a kouře, které mohou vznikat během procesu svařování. Funkce odsávání Odsávací systém zajišťuje, že všechny škodlivé výpary a prach jsou bezpečně odstraněny z pracovního prostoru, čímž se zvyšuje bezpečnost pracovníků a zlepšuje pracovní prostředí. Svařování pod tavidlem je efektivní metoda, která je široce používána v průmyslu pro svařování kovů. K dosažení kvalitního a bezpečného svaru je nutné správně zapojit všechny komponenty a zajistit jejich správnou funkčnost. Pečlivá příprava a údržba vybavení, jako je svářecí zdroj, hořák, tavidlo, přídavný drát a další, jsou klíčové pro úspěšné svařování a dlouhou životnost zařízení. Krok za krokem: Jak správně zapojit svářečku UP  (Univerzální svařovací přístroj) Univerzální svářečka (UP) je multifunkční svařovací stroj, který může být použit pro různé metody svařování, včetně MMA (ruční obloukové svařování), MIG/MAG (svařování v ochranné atmosféře nebo pod tavidlem) nebo TIG (svařování v argonové atmosféře). Aby byla zajištěna bezpečnost, efektivita a kvalita svařování, je důležité správně zapojit všechny komponenty svářečky. Tento článek vás provede krok za krokem celým procesem zapojování svářečky. 1. KROK – Příprava pracovního prostoru Než začnete s jakýmkoli zapojením, je důležité připravit pracovní prostor. Vyberte bezpečné a prostorné místo Místo by mělo být dobře větrané a mělo by být dostatek prostoru pro bezpečnou manipulaci s kabely a svařovacím zařízením. Bezpečnost Ujistěte se, že v okolí nejsou žádné hořlavé materiály. Před začátkem práce si oblékněte všechny ochranné pomůcky, jako je…

MIG/MAG

Svářecí zdroj pro metodu MIG/MAG (Metal Inert Gas / Metal Active Gas) je jedním z nejuniverzálnějších a nejpoužívanějších typů svářecích zařízení v průmyslových aplikacích. Tento typ zdroje umožňuje svařování kovových materiálů pomocí kontinuálně podávané drátové elektrody a ochranné atmosféry, která může být buď inertní (MIG) nebo aktivní (MAG). Svářecí zdroj MIG/MAG je ideální pro svařování jak tenkých, tak i silných materiálů, a to jak v automatizovaných, tak i v ručních aplikacích. (Před použitím) Princip Metody 1.Svářecí zdroj 2.Svářecí pistole 3.Zemnící kabel se svorkou 4.Základní materiál 5.Přívodní kabel 6.Lahev s ochranným plynem 7.Hadice s přívodním plynem 8.Podavač drátu 9.Přídavný drát 10.Manometr KOMPONENTY Svařování metodou MIG (Metal Inert Gas) / MAG (Metal Active Gas), která je typem MIG/MAG svařování, je velmi oblíbená pro svařování materiálů, jako je ocel, nerezová ocel, Hliník a další kovy. Tato metoda využívá aktivní nebo innertní ochranný plyn, který chrání roztavený kov před oxidací. Pro úspěšné provedení svařování metodou MIG/MAG je nezbytné mít k dispozici správné komponenty, které zajistí efektivní a kvalitní svařovací proces. 1. Svářecí zdroj Svářecí zdroj je základním prvkem svařování metodou MIG/MAG. Tento zdroj generuje elektrickou energii potřebnou pro vytvoření svařovacího oblouku mezi elektrodou (která je drátem, jenž se během procesu taví) a základním materiálem. Svářečky pro MIG/MAG používají střídavý nebo stejnosměrný proud a umožňují nastavení parametru svařovacího proudu a napětí podle požadavků na daný materiál. Invertorové svářecí zdroje jsou častou volbou díky své efektivitě a flexibilitě. 2. Svářecí pistole Svářecí pistole je nástroj, kterým se provádí svařování. Umetání, pohyb elektrody a kontrola kvality oblouku jsou závislé na správné manipulaci se svářecí pistolí. V případě metody MIG/MAG je pistole vybavena podavačem drátu, který přivádí svařovací drát do oblouku. Svařovací pistole by měla být ergonomická a lehká, aby usnadnila práci v těžko přístupných oblastech. 3. Zemnící kabel se svorkou Zemnící kabel uzavírá elektrický obvod, což umožňuje správný průtok elektrického proudu mezi elektrodou a základním materiálem. Svorka se připevňuje k materiálu tak, aby zajistila stabilní elektrický kontakt, což je nezbytné pro stabilní svařovací oblouk. 4. Základní materiál Základní materiál je kov, který svařujete. Může to být například ocel, nerezová ocel, hliník nebo jiný kov, který je určen pro konkrétní aplikaci. Výběr základního materiálu ovlivňuje všechny ostatní komponenty, včetně elektrody, typu ochranného plynu a parametru svařování. 5. Přívodní kabel Přívodní kabel slouží k připojení svářecího zdroje k elektrické síti a je odpovědný za přenos elektrické energie ze zásuvky do svařovacího zařízení. Tento kabel musí mít dostatečnou kapacitu pro přenos vysokého elektrického proudu a musí být dobře izolovaný, aby se předešlo úrazům elektrickým proudem nebo přehřátí. 6. Lahev s ochranným plynem Lahev s ochranným plynem je zásobník pro plyn, který se používá k ochraně roztaveného kovu před kontaminací vzduchem. U metody MAG se nejčastěji používá aktivní plyn, jako je směs CO2 a argonu, nebo čistý CO2. U metody MIG se nejčastěji používá inertní plyn, jako je Argon a jeho směsi. Tyto plyn chrání svar před oxidací, zajišťuje stabilitu oblouku a zlepšuje kvalitu svaru. 7. Hadice s přívodním plynem Hadice s přívodním plynem propojuje lahev s ochranným plynem se svařovací pistolí. Tato hadice zajišťuje, že plyn je dodáván v optimálním množství do oblasti oblouku, kde chrání roztavený kov. Hadice musí být dostatečně odolná vůči tlaku a teplotám vznikajícím při svařování. 8. Podavač drátu Podavač drátu je zařízení, které automaticky přivádí svařovací drát k svařovanému spoji. Tento podavač je součástí svářecí pistole nebo může být externí, připojený k pistoli hadicí. Podavač udržuje konstantní rychlost přívodu drátu, což je klíčové pro stabilitu oblouku a rovnoměrné roztavení materiálu. 9. Přídavný drát Přídavný drát je materiál, který se taví v oblouku a spojuje svařované části. V metodě MIG/MAG se používá drát o určitém průměru, který odpovídá svařovanému materiálu. Drát může být vyroben z různých kovů, jako je ocel nebo nerezová ocel, a má specifické chemické složení pro dosažení požadované pevnosti a vlastností svaru. 10. Manometr Manometr je zařízení používané k měření tlaku ochranného plynu v lahvi. Tento přístroj je nezbytný pro kontrolu správného tlaku plynu, což je klíčové pro stabilitu oblouku a kvalitu svaru. Manometr umožňuje sledovat tlak plynu a provádět potřebné úpravy, aby se zajistil správný průtok plynu během svařování. POLARITA Polarita při svařování elektrickým obloukem metodou MIG/MAG označuje, jak je připojen kladný (+) a záporný (-) pól svářecího zdroje k elektrody a základnímu materiálu. V praxi to znamená, kde bude vznikat větší množství tepla. Kladný pól (+) Hořák je připojena k kladnému terminálu. Teplo se vytváří převážně na elektrodě, což vede k rychlejšímu tavení elektrody, ale menší penetraci do základního materiálu. Záporný pól (-) Hořák je připojena k zápornému terminálu. Větší množství tepla se vytváří na základním materiálu, což poskytuje lepší penetraci a silnější svar. Volba polarity závisí na použitém drátu, typu materiálu a požadovaném efektu svařování. Rozdíly mezi + pól (kladným) a – pól (záporným) při svařování MIG/MAG Při svařování metodou MIG/MAG je důležitým faktorem správné nastavení polarity, tedy přiřazení kladného ( + ) a záporného ( – ) pólu. Tento parametr může mít vliv na stabilitu svařovacího oblouku, vzhled svaru, strukturu materiálu a celkový výsledek svařování. Následuje přehled rozdílů mezi + pólem a – pólem při svařování, včetně toho, jak ovlivňují proces. Dnešní moderní zdroje si to umí přepínat sami pomocí vlastního software. Vliv na vzhled svaru a kvalitu spoje Při kladném pólu (+) Svařování s kladnou polaritou (elektroda na kladném pólu) způsobuje větší zahřívání elektrody a menší penetraci do materiálu, což může vést k mělkým, širokým svarům. Tento režim je vhodný pro některé aplikace, kde není vyžadována vysoká penetrace, například pro tenké plechy. Při záporném pólu (-) Svařování se záporným pólem poskytuje lepší penetraci, což je důležité pro silnější materiály. Také pomáhá při udržování stabilnějšího svařovacího oblouku a dosažení silnějších svarů s lepšími mechanickými vlastnostmi. Jak vybrat správnou polaritu? Volba polarity závisí na několika faktorech: Typ elektrody Volba materiálu Typ spoje a požadovaná hloubka penetrace Kladný a záporný pól mají významný vliv na svařovací proces a na kvalitu konečného spoje. Kladný pól je vhodný pro elektrody s kyselým obalem a materiály, které nevyžadují vysokou penetraci, zatímco záporný pól je ideální pro bazické elektrody a silnější materiály, kde je…

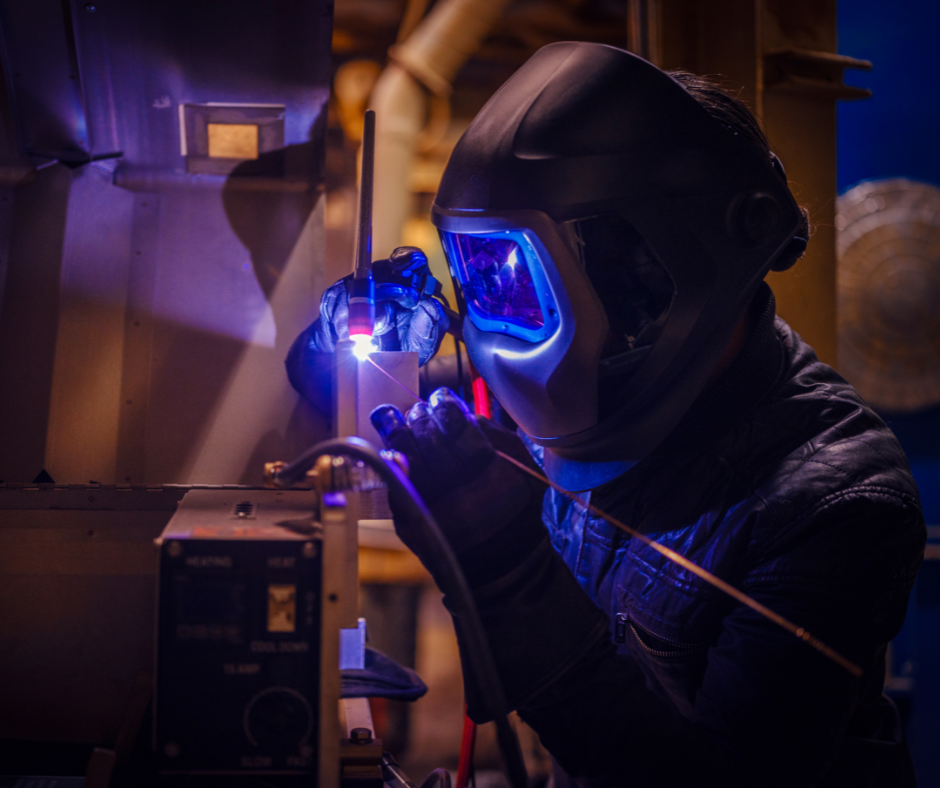
TIG / WIG

Svářecí zdroj pro metodu TIG (Tungsten Inert Gas) je nezbytným nástrojem pro dosažení vysoké kvality svárů v náročných aplikacích, jako je svařování tenkých materiálů, nerezové oceli, hliníku a dalších speciálních kovů. Tato metoda je známá svou precizností, čistotou a schopností produkovat esteticky dokonalé sváry bez přítomnosti nečistot. Správně vybraný a nastavený svářecí zdroj je klíčem k dosažení perfektního oblouku, který zaručuje optimální pevnost a vzhled sváru. (Před použitím) 1.Svářecí zdroj 2.Svářecí pistole (Hořák) 3.Zemnící kabel se svorkou 4.Základní materiál 5.Přívodní kabel 6.Přídavný drát 7.Hadice s přívodním plynem 8.Lahev s ochranným plynem 9.Manometr 1. Svářecí zdroj Svářecí zdroj je základní zařízení, které poskytuje elektrickou energii potřebnou k vytvoření elektrického oblouku mezi wolframovou elektrodou a svařovaným materiálem. U metody TIG je důležité mít stabilní a nastavitelný zdroj proudu, který umožňuje jemnou regulaci pro různě silné materiály. 2. Svářecí pistole (Hořák) Svářecí pistole, také nazývaná hořák, je nástroj, který drží wolframovou elektrodu a přivádí ochranný plyn do místa svařování. Hořák je vybaven regulátorem pro ovládání směru a množství plynu, což zajišťuje stabilitu svařovacího oblouku a chrání roztavený kov před oxidací. Při svařování metodou TIG se hořák drží v ruce a vede se pod správným úhlem k materiálu. Hořák je také vybaven tlačítkem pro spouštění a zastavování oblouku, což dává svářeči plnou kontrolu nad svařováním. 3. Zemnící kabel se svorkou Zemnící kabel je součástí svářecího zařízení, která slouží k uzavření elektrického obvodu mezi svářecím zdrojem a základním materiálem. Tento kabel je připojen k zápornému terminálu svářecího zdroje a k zemnící svorce, která je upevněna na svařovaném materiálu. Zemnící kabel je klíčový pro stabilní a bezpečné fungování svařování, protože bez něj by nebylo možné vytvořit elektrický oblouk. 4. Základní materiál Základní materiál je kov, který je svařován. Při TIG svařování je možné svařovat širokou škálu materiálů, včetně nerezové oceli, hliníku, titanu, mědi a dalších slitin. Výběr základního materiálu ovlivňuje všechny ostatní komponenty, včetně typu elektrody, ochranného plynu a parametru svařování. 5. Přívodní kabel Přívodní kabel spojuje napájecí zdroj se svářecím zařízením a zajišťuje přenos elektrické energie. Tento kabel je odolný vůči vysokým teplotám a elektrickému proudu, protože přenáší energii potřebnou pro vytvoření svařovacího oblouku. Přívodní kabel je důležitý pro stabilitu svařovacího procesu a jeho kvalitu. 6. Přídavný drát Přídavný drát je volitelný komponent, který se používá k doplňování materiálu při svařování. U metody TIG se přídavný drát podává ručně do oblasti oblouku. Tento drát může být vyroben z různých materiálů, odpovídajících základnímu materiálu, například nerezová ocel pro nerezové svařování. Přídavný drát umožňuje vytvářet širší spoje a lepší výplně svaru. 7. Hadice s přívodním plynem Hadice s přívodním plynem propojuje svářecí pistoli (hořák) s lahví ochranného plynu. Tato hadice zajišťuje stabilní a plynulý přívod plynu, který je potřebný pro ochranu roztaveného kovu před oxidací a kontaminací vzduchem. Plyn (obvykle argon nebo směs argonu, helia a další) je dodáván pod tlakem a ve správném množství, aby chránil svařovací oblouk a vytvořil kvalitní svar. 8. Lahev s ochranným plynem Lahev s ochranným plynem je zásobník, který obsahuje plyn, jenž je používán k ochraně roztaveného kovu při svařování. Nejčastěji se používá argon, který je inertní plyn, jenž chrání svařovací oblouk před kontaminací vzduchem a pomáhá udržet stabilitu procesu. U některých aplikací se mohou používat i směsi argonu, helia, oxidem uhličitým, v závislosti na požadované kvalitě svaru a typu materiálu. 9. Manometr Manometr je zařízení používané k měření tlaku plynu v lahvi a při průtoku plynu směrem k hořáku. Tento přístroj je nezbytný pro kontrolu správného tlaku plynu, což má přímý vliv na stabilitu svařovacího oblouku a kvalitu svaru. Manometr umožňuje svářeči sledovat, zda je tlak plynu v optimálním rozmezí a přizpůsobit jej podle potřeby. Polarita Polarity při svařování metodou TIG (Tungsten Inert Gas) Polarity při svařování metodou TIG (Tungsten Inert Gas) označuje uspořádání kladného (+) a záporného (-) pólu svářecího zdroje, což má zásadní vliv na průběh svařování, kvalitu svaru a efektivitu celého procesu. Při svařování metodou TIG je správná volba polarity důležitá pro dosažení požadovaných vlastností svaru, jako jsou pevnost, stabilita oblouku, hloubka penetrace a minimální tvorba nečistot. Typy polarity při svařování TIG Existují dva základní typy polarity, které mohou být při svařování TIG použity: Kladná polarita (DCEN – Direct Current Electrode Negative) Záporná polarita (DCEP – Direct Current Electrode Positive) Obě polarity mají odlišný vliv na tepelné rozdělení mezi elektrodou a základním materiálem, což má zásadní význam pro stabilitu svařovacího oblouku a kvalitu svaru. Kladná polarita (DCEN) – Elektrodový pól záporný, materiál kladný Kladná polarita je nejběžněji používanou polaritou při svařování metodou TIG, zvláště pro svařování kovů jako nerezová ocel, měď nebo Duplex. Při použití kladné polarity je elektroda připojena k zápornému pólu svářecího zdroje, zatímco základní materiál (kov) je připojen k pólu kladnému. Charakteristika kladné polarity (DCEN): Většina tepla se vytváří na základním materiálu (svařovaném kovu), což znamená, že materiál se rychleji roztavuje a má větší penetraci do základního kovu. Tento efekt je ideální pro materiály, které vyžadují hlubší penetraci, jako je ocel. Nižší zahřívání elektrody: Když je elektroda připojena k zápornému pólu, vytváří se na ní menší množství tepla, což vede k delší životnosti elektrody. Tento typ polarity je vhodný pro metody, které vyžadují stabilní oblouk a precizní kontrolu nad tavením. Menší tvorba plynů a nečistot: Při použití kladné polarity je menší pravděpodobnost tvorby nežádoucí oxidace a plynů, což vede k čistším svarům. Výhody kladné polarity Dobrá penetrace svaru. Menší opotřebení elektrody. Vhodné pro většinu kovů. Vytváří stabilní oblouk a čistý svar. Nevýhody kladné polarity Menší tepelný přenos do elektrody, což může vést k delšímu času pro dosažení správné teploty na materiálu při svařování silnějších materiálů. Záporná polarita (DCEP) – Elektrodový pól kladný, materiál záporný Záporná polarita je méně častá při svařování TIG, ale může být použita v některých aplikacích, jako je například hliník a manganová ocel. Při záporné polaritě je elektroda připojena k kladnému pólu svářecího zdroje, zatímco svařovaný materiál je připojen k zápornému pólu. Charakteristika záporné polarity (DCEP): Většina tepla se vytváří na elektrodě, což znamená, že elektroda se zahřívá a taje rychleji. Tento typ polarity může být výhodný při použití elektrody, která má velkou schopnost přenosu tepla a která je určená…

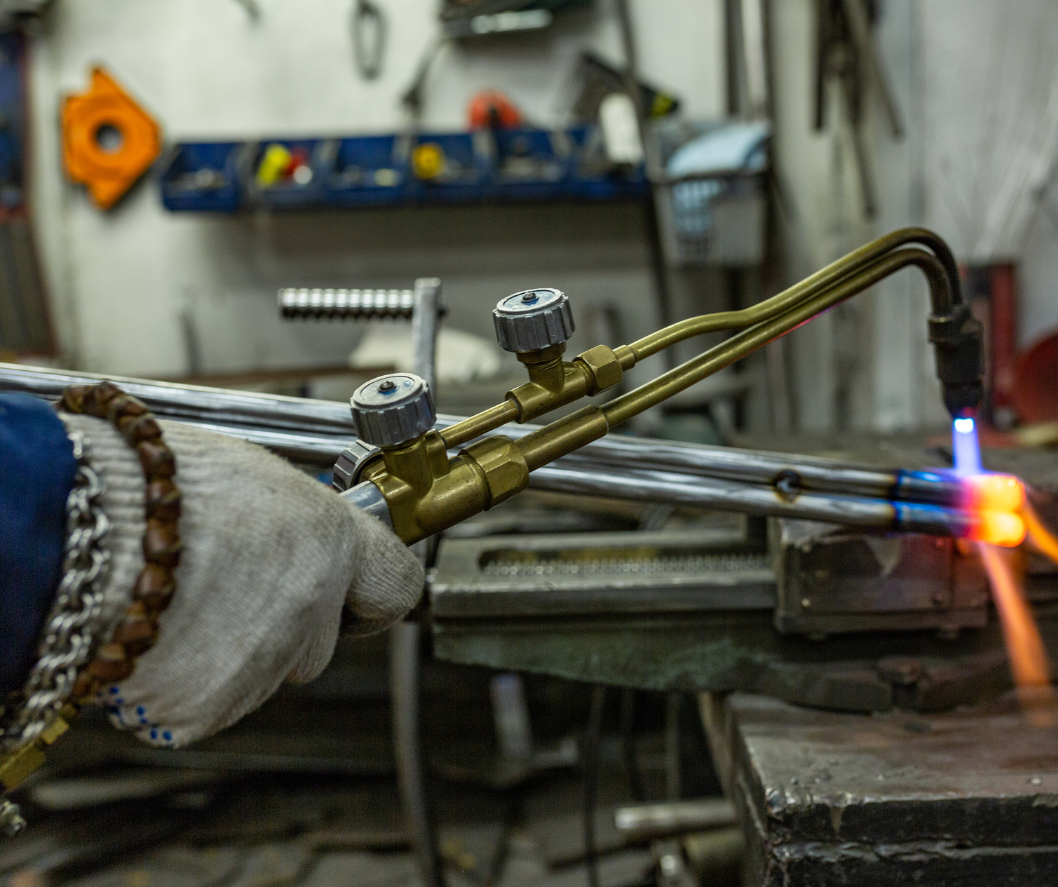
Plamenové svařování (Autogen)

Plamenové svařování, známé také jako autogenní svařování, je jednou z nejstarších metod svařování, která využívá kyslíko-acetylénový plamen k dosažení potřebné teploty pro tavení materiálu. Tento proces je oblíbený pro svou jednoduchost, mobilitu a schopnost svařovat různé kovové materiály, jako je ocel, měď nebo hliník, bez potřeby složitých svářecích strojů. Plamenové svařování se široce používá nejen v kovoprůmyslu, ale i v opravách a údržbě, kde je potřeba snadná a flexibilní svařovací technika.  1.Tlakové lahve O A  2.Svářecí kleště 3.Plynové hadice 4.Základní materiál 5.Manometry 6.Přídavný materiál Svařování pomocí oxy-acetylénového plamene, je metoda, která využívá směs kyslíku (O₂) a acetylenu (C₂H₂) k vytvoření vysoké teploty potřebné k roztavení materiálů. Tato metoda je jedním z nejstarších a nejuniverzálnějších způsobů svařování, který se stále široce používá pro různé aplikace, jako je svařování, řezání a ohýbání kovů. K tomu je potřeba několik základních komponent, které zajišťují správnou funkci celého procesu. Tlakové lahve oxy-acetylén Tlakové lahve jsou klíčovým komponentem pro autogenové svařování. Tyto lahve obsahují dva plyny – kyslík a acetylén – které se smíchají v určitém poměru, aby vytvořily silný a stabilní plamen. Kyslíkové lahve: Kyslík je používán k zajištění vysoké teploty potřebné pro roztavení kovu. Kyslík podporuje spalování acetylenu, což umožňuje vytvoření velmi vysoké teploty (až 3 200 °C), která je ideální pro svařování a řezání. Acetylénové lahve: Acetylén je hořlavý plyn, který se mísí s kyslíkem, aby vytvořil dostatečně horký a koncentrovaný plamen. Tento plyn je zásadní pro dosažení vysoké teploty potřebné k roztavení kovů. Při manipulaci s těmito lahvemi je nezbytné dodržovat přísné bezpečnostní předpisy, protože oba plyny jsou pod vysokým tlakem a mohou být nebezpečné při nesprávném použití. Welding gas bottles and oxy acetylene cutting torch – gas tank and burner, welding gear Svářecí kleště Svářecí kleště jsou používány k držení a manipulaci s hořákem během svařování. Tento nástroj je navržen tak, aby byl pohodlný a umožňoval přesné směrování plamene na svařovaný materiál. Svářecí kleště obvykle obsahují držák pro hadice a ventily pro regulaci směsi plynů, což umožňuje svářeči snadno ovládat intenzitu plamene. Kleště musí být dostatečně robustní, aby odolaly vysokým teplotám generovaným při svařování. Jejich design také umožňuje regulaci směru plamene, což je důležité pro dosažení kvalitního svaru. Plynové hadice Plynové hadice slouží k přenosu kyslíku a acetylenu z tlakových lahví do svařovacího hořáku. Hadice musí být vyrobeny z materiálů, které jsou odolné vůči vysokému tlaku a teplotám, a musí být dostatečně dlouhé, aby umožnily flexibilní práci na různých místech. Hadice mají obvykle specifické barevné označení: červená pro acetylén a modrá pro kyslík, aby bylo zajištěno správné připojení a minimalizovala se možnost záměny Základní materiál Základní materiál je kov, který se svařuje pomocí autogenového procesu. Může se jednat o různé kovy, jako je ocel, nerezová ocel, hliník nebo měď. U autogenového svařování je důležité, aby byl základní materiál čistý a zbavený nečistot, rzi a oleje, protože to zajišťuje lepší kvalitu svaru. Tento materiál je roztavený plamenem a následně se spojuje s přídavným materiálem, což vytváří pevný a trvalý spoj. Manometry Manometry jsou zařízení, která slouží k měření tlaku plynu v lahvích a při přívodu do hořáku. Na každé tlakové lahvi je manometr, který zobrazuje aktuální tlak plynu, což je důležité pro kontrolu správného směšování plynů a zajištění optimálního plamene. Manometry umožňují nastavit požadovaný tlak plynu pro správnou intenzitu plamene, což ovlivňuje kvalitu svařování. Nejdůležitější je správné nastavení tlaku na základě typu svařovaného materiálu a požadovaného výsledku. Přídavný materiál Přídavný materiál je materiál, který je přidáván k základnímu materiálu během svařování. Při autogenovém svařování se používá drát nebo tyč z kovu, který je kompatibilní s materiálem, který svařujete. Přídavný materiál je tavený plamenem a spojuje svařovaný materiál. V případě, že je potřeba vyšší pevnost svaru, může být použit kvalitní přídavný materiál s podobnými vlastnostmi jako základní materiál. Typ přídavného materiálu je vybírán podle druhu svařovaného materiálu, protože správná volba materiálu zajistí silný a kvalitní svar. Svařování autogenem je stále populární metodou pro různé průmyslové aplikace, zejména pro opravy, montáže a tvarování kovů. Je to vysoce flexibilní proces, který vyžaduje správně nastavené tlakové lahve, plynové hadice, svářečské kleště a další komponenty, které zajišťují kvalitní a bezpečné svařování. Znalost správného použití těchto komponent je klíčová pro dosažení silného, trvalého a esteticky čistého svaru. Jak správně postupovat před zahájením práce s Oxy-Acet. Svařování ,,Autogen“ si projdeme společně Bod po Bodu: 1. Krok – Kontrola a příprava tlakových lahví Zkontrolujte tlakové lahve Ověřte, že jsou tlakové lahve správně uzavřeny a že nejsou poškozené. Přečtěte si návod na každé láhvi a ujistěte se, že jsou označeny správnými barvami (kyslík – modrá, acetylén – červená). Manometry Zkontrolujte manometry na lahvích, zda ukazují správné hodnoty tlaku. Bezpečnostní ventil Zkontrolujte, zda jsou bezpečnostní ventily na lahvích funkční. 2. Krok – Připojení plynových hadic Po kontrole tlakových lahví připojte hadice mezi lahvemi a svářecí pistoli (hořák) Plynové hadice Ujistěte se, že používáte správné hadice pro jednotlivé plyny – červené hadice pro acetylén a modré hadice pro kyslík. Připojte hadice k tlakových lahvím Před připojením hadic se ujistěte, že jsou dobře utaženy, aby nedošlo k úniku plynu. Kontrola těsnění Před připojením hadic zkontrolujte, zda jsou všechny spoje těsné a neuniká žádný plyn. 3. Krok – Kontrola svářecího hořáku Svářecí hořák je základním nástrojem při autogenovém svařování. Před použitím ho důkladně zkontrolujte: Kontrola hořáku Zkontrolujte, zda není hořák poškozený, znečištěný nebo zablokovaný. Pokud je to potřeba, vyčistěte hořák nebo vyměňte opotřebené díly. Regulátor směsi plynů Ověřte, zda je správně nastaven a funkční, abyste mohli kontrolovat poměr acetylenu a kyslíku pro optimální plamen. 4. Krok – Před zahájením svařování zkontrolujte bezpečnostní opatření Ochranné pomůcky Ujistěte se, že máte na sobě všechny potřebné ochranné pomůcky, jako je svářecí kukla, ochranné rukavice, oděv a boty, které chrání před jiskrami a vysokou teplotou. Kontrola okolí Ujistěte se, že je v okolí pracoviště dostatečně osvětleno a že máte k dispozici vhodné hasicí zařízení v případě požáru. 5. KROK – Nastavení Parametrů a volba přídavného materiálu Po připojení hadic a kontrole hořáku je čas na nastavení správného tlaku plynů: Otevření ventilů Pomalu otevřete ventil na kyslíkové lahvi a nastavte požadovaný tlak. Poté otevřete ventil na acetylénové lahvi a nastavte…

Doprava po celé EU

Odesíláme do 1 dne

Členství jen za 5.99 €

Staň se členem Clubu

Komunita v 6 jazycích

Podpora EN, DE, CZ, PL, RO, HU

100% bezpečnost platby

Apple Pay / Google Pay / Kartou