Nastavení parametrů zdroje – Hlavní proud

Správné nastavení svařovacího zdroje je základním kamenem kvalitního svaru. Jedním z nejdůležitějších parametrů, které svářeč musí sledovat, je hlavní svařovací proud. Ať už svařuješ metodou MMA, MIG/MAG nebo TIG, právě hlavní proud rozhoduje o tom, jak hluboko materiál provaříš, jak bude vypadat svar a jak stabilní bude oblouk. Co je hlavní proud Hlavní proud (svařovací proud) je elektrický proud, který prochází mezi elektrodou a základním materiálem během svařování. Udává se v ampérech (A) a je klíčovým parametrem pro: intenzitu oblouku množství přeneseného tepla rychlost tavení drátu hloubku průvaru Čím vyšší proud, tím větší je přenos tepla do svarové lázně – ale pozor, vyšší neznamená vždy lepší. Pokud nastavíš příliš vysoký proud, můžeš spálit materiál, provařit skrz, nebo vytvořit nestabilní svar. Proč se používá Hlavní proud je naprosto zásadní pro celý proces svařování. Bez něj by nevznikl oblouk a nedošlo by k roztavení základního a přídavného materiálu. Co ovlivňuje hlavní proud ✅ Hloubku průvaru – vyšší proud = hlubší průvar✅ Velikost a tvar svaru – moc malý proud = studený spoj, moc velký proud = propálení✅ Stabilitu oblouku – správně nastavený proud = klidný a stabilní oblouk✅ Rychlost tavení přídavného materiálu – s vyšším proudem se taví rychleji✅ Celkovou kvalitu svaru – správný proud je základ, aby nevznikaly vady Jak se nastavuje hlavní proud Každá svářečka (svářečský zdroj) má trochu jiné ovládání, ale princip je všude stejný – nastavuješ hodnotu v ampérech (A). Manuální nastavení (klasické svářečky): Otočný knoflík – nastavíš si požadovaný proud ručně Hodnota bývá napsaná na displeji nebo škále (např. 60–200 A) Digitální svářečky (moderní): Displej a tlačítka – proud si nastavíš přesné na jednotky ampér Někdy máš přednastavené programy podle: tloušťky materiálu průměru drátu/elektrody typu ochranného plynu Automatické svářečky (synergické): Zadáš základní parametry (materiál, tloušťka, plyn) a svářečka nastaví proud automaticky Můžeš doladit jemným posuvem ± (např. +10 A) Hořák Moderní hořáky nabízí možnost regulovat si výšku proudu již přímo na nich Tipy a rady ✅ Začni raději s nižším proudem – je snazší přidat než se snažit napravit přepálený svar.✅ Sleduj zvuk a stabilitu oblouku – pravidelný zvuk je známkou správného nastavení.✅ Přizpůsob proud poloze svaru – při svislém nebo stropním svařování se často používá nižší proud.✅ Poraď se s tabulkami výrobce elektrod nebo drátů – obvykle uvádějí doporučený rozsah.✅ Zapisuj si nastavení při různých typech práce – vytvoříš si vlastní referenční tabulku. Závěr Hlavní proud je jedním z klíčových prvků při svařování, který ovlivňuje kvalitu, bezpečnost i výsledek tvé práce. Naučit se správně nastavovat proud znamená udělat obrovský krok směrem ke profesionálnímu svařování bez vad. Pamatuj – žádný učebnicový údaj nenahradí praxi, zkušenost a pozorování svaru. Čím víc zkoušíš, tím víc rozumíš.

Nastavení parametrů zdroje – Náběhový čas (t1)

Náběhový čas (t1) Při TIG svařování (a částečně i MIG) je důležité nejen to, jaký proud používáš, ale také jak rychle se na něj dostaneš. Právě to řídí tzv. náběhový čas, tedy plynulé zvýšení proudu z počáteční hodnoty na hlavní svařovací proud.  Tento zdánlivý detail dokáže výrazně ovlivnit kvalitu tvého svaru, hlavně u citlivých materiálů nebo tam, kde chceš mít kontrolu od prvního okamžiku zapálení oblouku. Proč se používá náběhový čas Náběhový čas (anglicky „up-slope“ nebo „ramp-up time“) je doba, po kterou svářečka postupně zvyšuje proud z počáteční hodnoty na hlavní svařovací proud. Hlavní výhody jsou: Plynulý start bez prudkého nárazu proudu Nižší tepelný šok pro materiál a elektrody Lepší kontrola svarové lázně od samého začátku Prevence propálení u tenkých materiálů Esteticky čistý začátek svaru Jak se náběhový čas používá Na většině TIG svářeček lze nastavit: Počáteční proud (Start Current) – kolika ampéry/% z Hlavního proudu začínáš Náběhový čas (Up-slope time) – za jak dlouho se dostaneš na hlavní proud Hlavní proud (Main Current) – stabilní proud během svařování PŘÍKLAD Počáteční proud: 15 A Hlavní proud: 90 A Náběhový čas: 2 sekundy To znamená, že svářečka začne na 15 A a během 2 sekund postupně zvýší výkon až na 90 A. Tato „plynulá křivka“ pomáhá vytvořit měkký začátek svaru bez defektů. Příklady použití – kde se hodí plynulý náběh proudu Materiál / situaceVhodný náběhový časDůvod použitíTenký nerezový plech1,5–3 sPrevence propáleníHliník (TIG)0,5–2 sSnížení rizika znečištění a šokuCitlivé spoje (např. kout)1–2 sPlynulý přechod bez tepelného rázuDekorativní svary1–2 sKrásný začátek bez „kuličky“Silnější materiály0,5–1 sRychlejší nástup, ale stále kontrolovaný Doporučení pro svářeče Pokud svařuješ ručně, delší náběhový čas ti dává větší kontrolu nad počátkem svaru – vhodné pro TIG a přesné práce. Při automatizovaném svařování nebo rotaci dílce je ideální přesně laděný náběh pro opakovatelné výsledky. U tenkých materiálů a hliníku je delší náběh skoro nutnost – zamezí propalu a zmatnění okolí svaru. Zkoušej různé kombinace počátečního proudu a délky náběhu – najdeš tak svůj „ideální start“. Závěr Náběhový čas mezi počátečním a hlavním proudem je možná jeden z těch nenápadných parametrů, ale jeho dopad na kvalitu, estetiku a bezpečnost svaru je obrovský. Umožňuje ti svařovat s větší kontrolou, bez šoku a s minimálním rizikem poškození materiálu, hlavně u tenkých plechů nebo dekorativních svarů. Pamatuj, že mistrovství se často skrývá v detailech. Nauč se správně používat náběh proudu a tvoje svary budou o třídu lepší – hned od první kapky kovu! 

Nastavení parametrů zdroje – Počáteční proud

Počáteční proud Počáteční proud (anglicky Start Amperage) je hodnota proudu, kterou si nastavíš pro samotný začátek svařování – tedy moment, kdy zapaluješ oblouk. Nejde o hlavní svařovací proud, ale o takový „nástupní stupeň“, který pomáhá oblouku rozběhnout se hladce a bez problémů. Většina moderních TIG zdrojů umožňuje tento proud nastavit zvlášť. Proč se používá Počáteční proud má několik důležitých funkcí: Usnadní zapálení oblouku – hlavně u materiálů jako hliník nebo nerez. Ochrání wolfram – při příliš vysokém startu hrozí, že se wolfram kontaminuje nebo přehřeje. Zabrání propálení – to je klíčové hlavně u tenkých plechů, kde silný proud na začátku může způsobit propálení nebo deformaci. Zvýší kvalitu svaru – čistý start bez výbuchu nebo zadrhnutí znamená hezčí a plynulejší housenku od první vteřiny. Jak se to používá Správné nastavení počátečního proudu ti umožní hladký a kontrolovaný start bez stresu a zbytečných oprav. Ať už používáš tlačítko na hořáku, pedál nebo automatické zapalování, počáteční proud ti pomůže zvládnout začátek svaru s větší jistotou a profesionálním výsledkem. Počáteční proud se udává ve většině případů v % (procentech).  ! Nesmí být nikdy větší než 100 % ! Počáteční proud se vypočítává z hlavního proud (Označení na zdroji – I1, Im nebo Iz a další) Zapnutí počátečního proudu je nejčastěji pomocí podržení tlačítka na hořáku. Závěr Počáteční proud je možná jen jeden z mnoha parametrů na svářečce, ale jeho správné nastavení může mít obrovský vliv na kvalitu tvé práce. Ať už svařuješ tenký plech z nerezu, nebo silnější hliník, plynulý a čistý start ti ušetří spoustu problémů – od znečištěného wolframu až po nevzhledný začátek svaru. Teď už víš, kde počáteční proud najdeš, jak ho zapnout a kdy ho upravit podle konkrétní situace. Jakmile si s tím trochu pohraješ a najdeš ideální hodnoty pro svůj styl svařování, zjistíš, že je to skvělý pomocník, který ti dá větší jistotu a klid při každém zapálení oblouku.

Nastavení parametrů zdroje – TAKT

Volba Taktu Svářečky nám dnes dávají možnost vybrat si, jak se bude oblouk zapínat a vypínat – a právě k tomu slouží tzv. volba taktu, tedy 2T nebo 4T režim.Možná to zní jako drobnost, ale správné nastavení taktu může zásadně zlepšit tvoji kontrolu nad obloukem, ulevit ruce při delším svařování a pomoct dosáhnout profesionálního výsledku. Jak se volí takt na svářečce Na většině TIG invertorů najdeš přímo tlačítko nebo přepínač s označením „2T / 4T“ – často je to součást základního menu, nebo se k tomu dostaneš přes nastavení parametrů svařování.Některé svářečky navíc umožňují volit i speciální režimy (např. spot welding nebo pulzní režim), ale pro běžné TIG svařování si vybereš mezi: 2T (dvoutakt) 4T (čtyřtakt) Stačí kliknout, nastavit, a můžeš svařovat podle toho, co ti víc vyhovuje. Co dělá 2T a 4T a v čem je rozdíl 2T – klasický a jednoduchý Stiskneš a držíš tlačítko = hořák zapálí oblouk a běží hlavní proud. Pustíš tlačítko = svařování skončí (nebo se přepne do koncového proudu, pokud je nastavený). ✅ Ideální pro krátké svary, menší opravy a jednoduchou práci.Nevýhoda? Musíš pořád držet tlačítko, což může být unavující u delšího svaru. 4T – pokročilejší a pohodlnější Krátce stiskneš a pustíš tlačítko = zapne se počáteční proud, potom hlavní proud běží bez držení. Ke konci svaru opět stiskneš = přepne se do koncového proudu nebo oblouk zhasne. ✅ Výhoda? Nemusíš držet tlačítko celou dobu, ruka je volnější.Hodí se pro dlouhé svary, trubky, nebo situace, kde potřebuješ stabilní pozici hořáku. Proč se volba taktu používá Ergonomie: Při dlouhém svařování je 4T šetrnější k ruce a zápěstí. Lepší kontrola: U 4T můžeš pracovat s náběhem a doběhem proudu (upslope/downslope) bez nutnosti pedálu. Flexibilita: Každý režim má své místo – někdy je lepší držet tlačítko, jindy nechat svářečku „běžet sama“. Takt při svařování TIG není jen technická drobnost – je to klíčový prvek, který ovlivňuje kvalitu svaru, stabilitu oblouku i životnost elektrody. Správné nastavení taktování ti pomůže svařovat efektivněji, s menším vneseným teplem a s krásně pravidelným svarem.

Nastavení parametrů zdroje – Volba proudu u svářecího zdroje (AC / DC)

Jedno z prvních rozhodnutí při nastavování svářečky je výběr mezi AC (střídavým proudem) a DC (stejnosměrným proudem). Pro začátečníka to může znít jako technická záhada, ale ve skutečnosti jde o klíčové rozhodnutí, které ovlivňuje průběh svařování, kvalitu svaru i vhodnost pro konkrétní materiály. Pojďme si vysvětlit, jak se v tom vyznat a kdy použít který typ proudu. Proč se používá AC a DC  DC – stejnosměrný proud: proud teče jen jedním směrem, což zajišťuje stabilní oblouk, nižší rozstřik a lepší kontrolu nad svarovou lázní. Proto je to u TIG a MMA nejčastější volba. AC – střídavý proud: proud mění směr (50 až 200x za sekundu), což je ideální pro materiály s oxidickou vrstvou, jako je hliník, protože pomáhá tuto vrstvu efektivně narušovat. Zajišťuje tedy čistý svar u reaktivních kovů. Nastavení a volba proudu Většina moderních svářeček ti umožní jednoduše přepnout mezi režimem AC a DC. Některé stroje (např. levnější MIG nebo MMA) umí pouze DC, zatímco kvalitnější TIG zdroje mají volbu obojího. U DC režimu si můžeš ještě zvolit polaritu: DCEN (elektroda záporná) – častější, používá se pro většinu kovů, např. ocel, nerez. DCEP (elektroda kladná) – méně obvyklá, používá se např. při speciálních technikách. U AC režimu u pokročilých strojů často můžeš nastavovat i frekvenci a vyvážení, což ovlivňuje šířku či hloubku svaru a kvalitu čištění povrchu. Příklady použití MateriálDoporučený proudDůvod použitíOcel (uhlíková)DCStabilní oblouk, menší rozstřikNerezová ocelDCČistý, hluboký průvarHliníkACRozbíjí oxidickou vrstvuHořčíkACPodobně jako hliníkTitanDCVyžaduje stabilitu a čistotuMěď, mosazDCNáročné na tepelný vstup Doporučení pro svářeče Začátečníkům doporučuji začít s DC svařováním, protože je jednodušší na naučení a vhodné pro nejčastější materiály. Pokud plánuješ svařovat hliník, budeš potřebovat svářečku s AC režimem – ideálně TIG. Ujisti se, že máš vhodnou elektrodu a ochranný plyn podle materiálu a typu proudu. Nauč se rozlišovat chování oblouku: u AC bude mít oblouk jemné kmitání, u DC bude plynulejší a lépe čitelný. Vyplatí se sledovat i zvuk – DC oblouk je tišší, AC oblouk má typický bzučivý zvuk. Závěr Volba správného proudu je základ úspěšného svařování. Nejde jen o technické tlačítko na svářečce – je to rozhodnutí, které přímo ovlivňuje kvalitu, čistotu a pevnost svaru. Ať už svařuješ ocel, nerez, nebo hliník, znalost rozdílů mezi AC a DC ti pomůže zvolit správný přístup. Neboj se zkoušet různé režimy a vnímat rozdíly v chování oblouku. Každá malá zkušenost tě posouvá dál – a právě to dělá ze svářeče skutečného mistra!

Nastavení parametrů zdroje – Wolframová elektroda

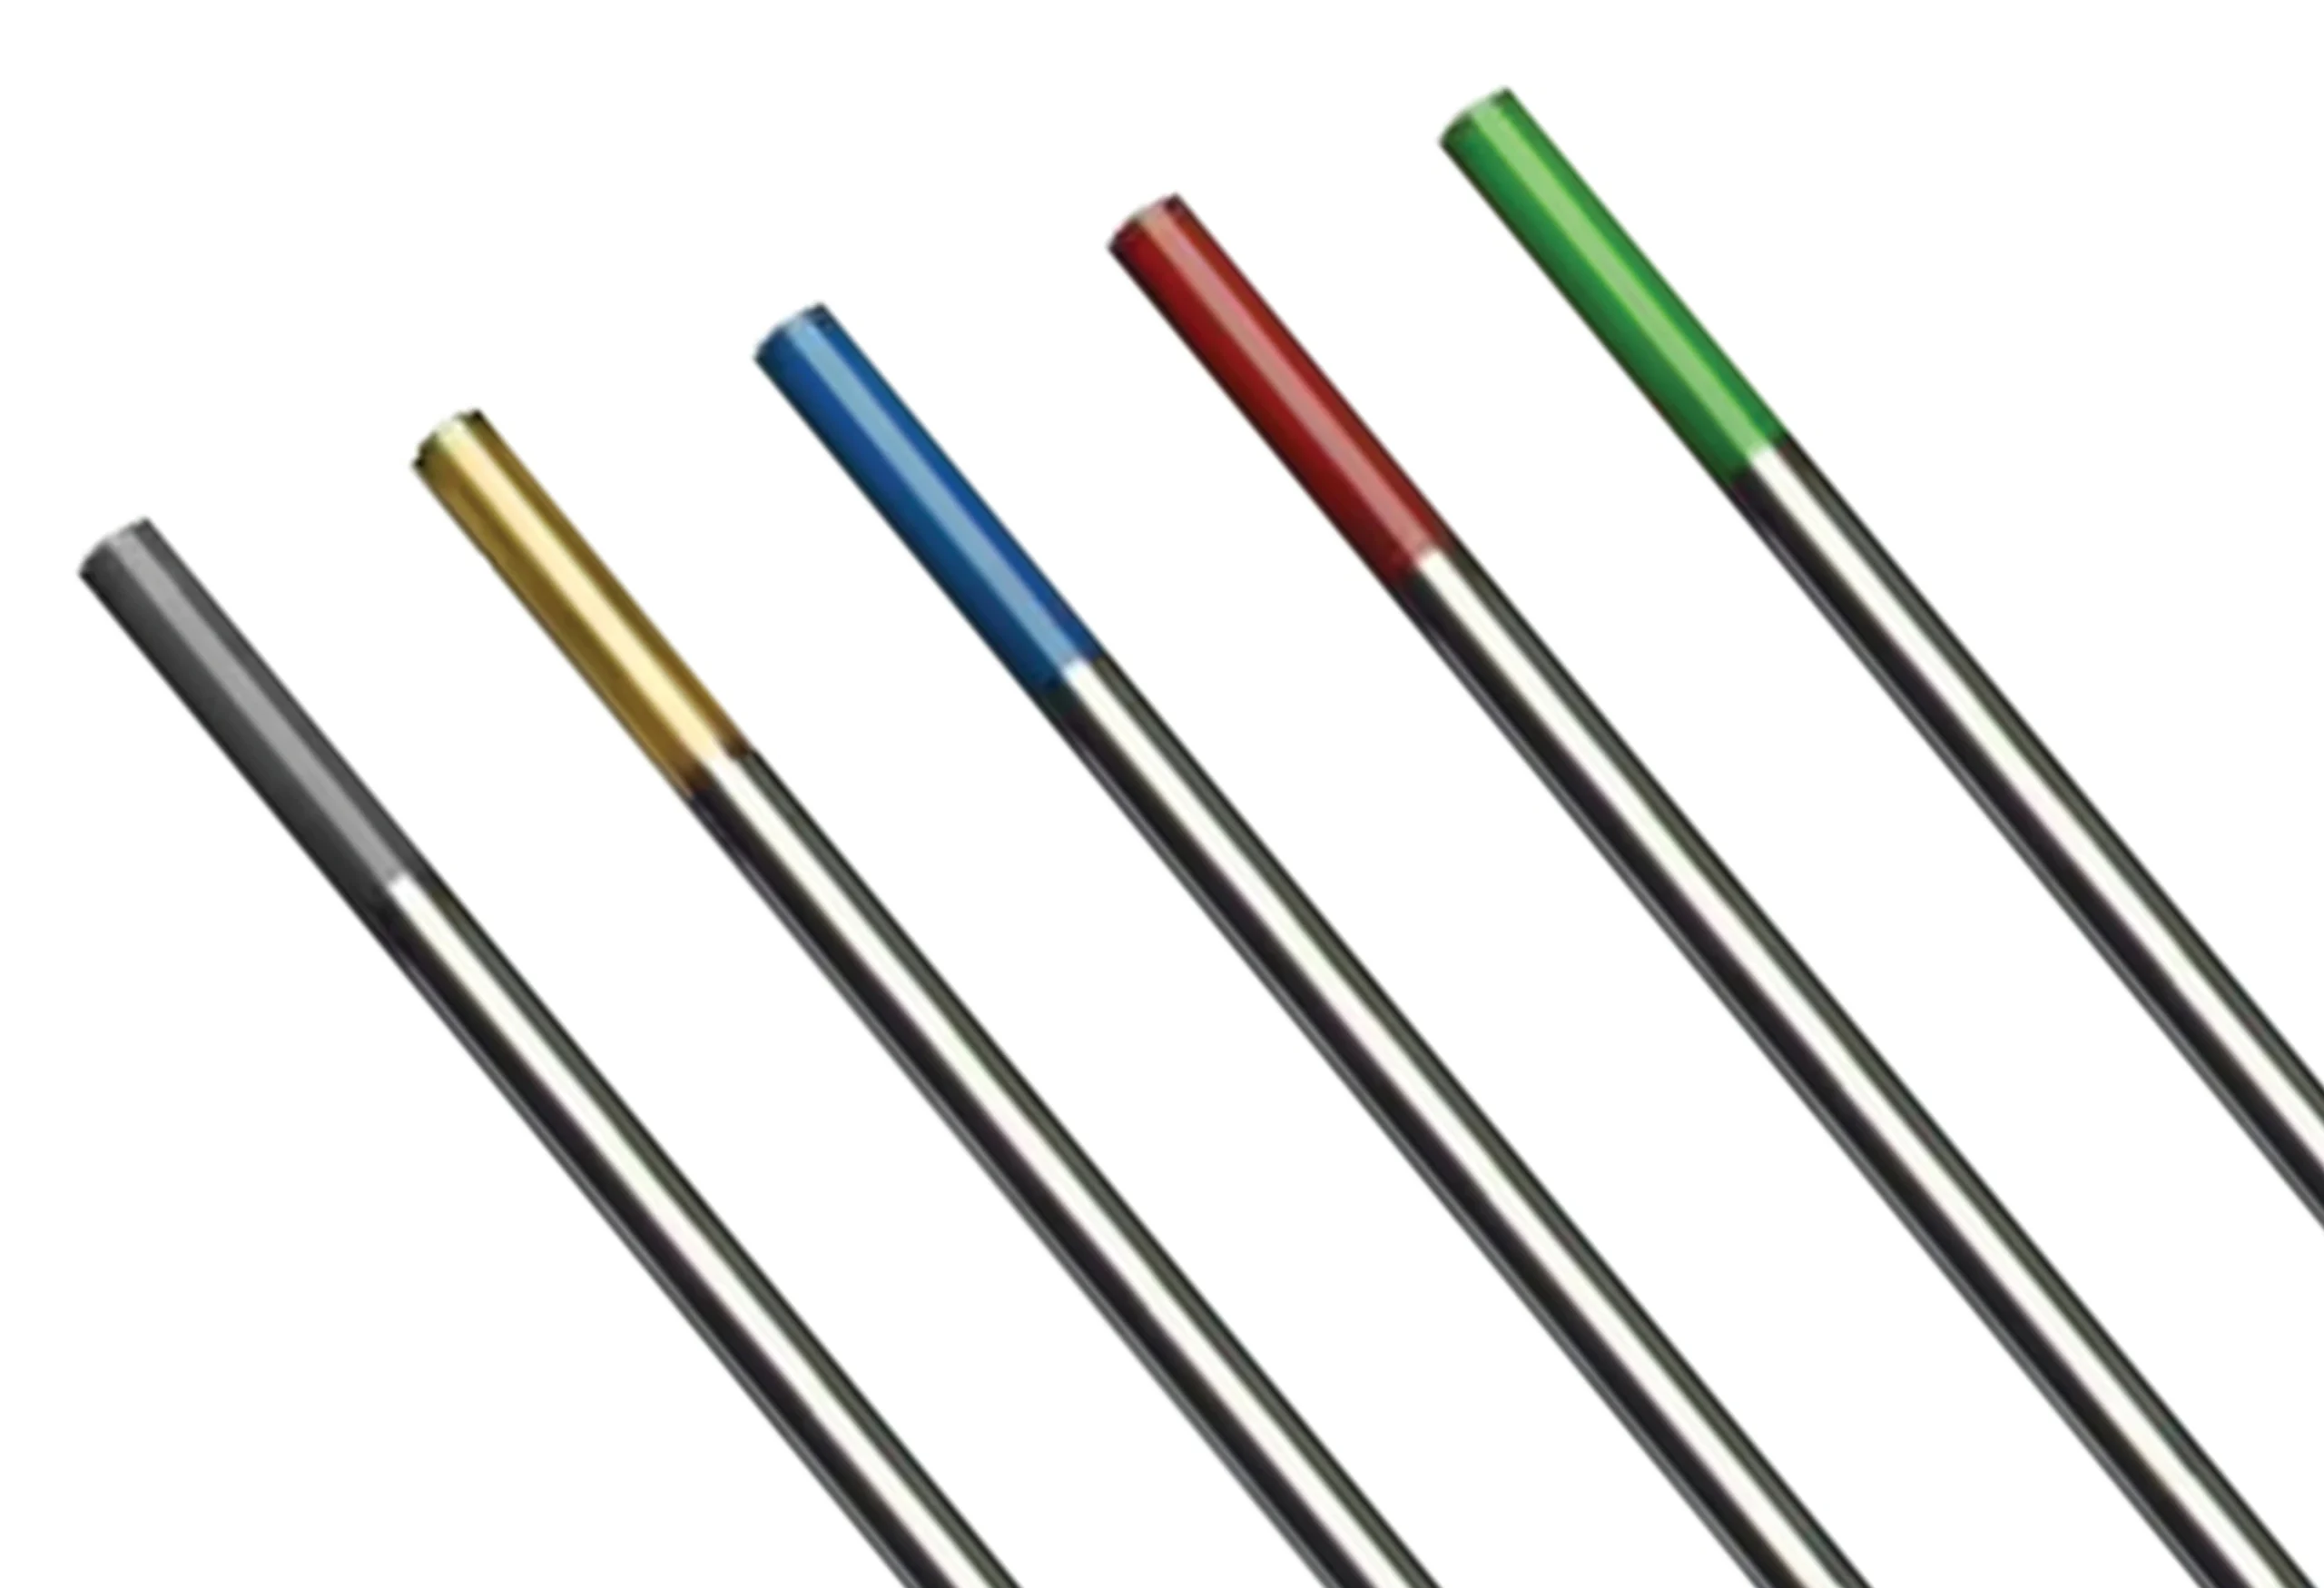
Svařovací zdroj je mozek celé sestavy – a jeho správné nastavení rozhoduje o tom, jestli vytvoříš krásný, pevný svar, nebo tě čeká oprava, stres a ztráta času. Spousta svářečů má skvělé vybavení, kvalitní materiál i dobrou ruku, ale právě špatné parametry na stroji jim zkazí celou práci. Není to jen o tom „jaký si dám proud“. Důležité jsou také náběh a doběh, puls, předfuk a dofuk plynu, volba polarity nebo typ elektrody. Průměr Wolframu Když si svářeč vybírá správný wolfram pro svou práci, nerozhoduje jen značka nebo cena – zásadní roli hrají i dvě často přehlížené věci: průměr elektrody a její barevné označení. Každý typ wolframu má jiné vlastnosti, a pokud víš, co která barva znamená a kdy použít jaký průměr, můžeš si ušetřit spoustu problémů – od špatného zapalování oblouku až po přehřátí elektrody nebo zbytečně špatný svar. Tabulka: Průměry wolframových elektrod a jejich použití Průměr elektrody (mm)Doporučený proud (DC)Doporučený proud (AC)Použití1,0 mm10–60 A20–50 AVelmi tenké plechy, jemné práce1,6 mm20–90 A30–80 ANejběžnější průměr pro univerzální použití2,0 mm60–130 A80–120 AKonstrukce, trubky, nerez, hliník2,4 mm80–160 A100–150 ASilnější materiály, konstrukční svařování3,2 mm140–270 A180–250 ATěžké svařování, silnostěnné materiály4,0 mm230-400 A230-400 ASilné materiály, konstrukční svařování a vysokopevnostní svařování Tabulka: Barevné označení wolframových elektrod a jejich použití Barva konceTyp wolframuOznačeníSloženíPoužití a vlastnostiČervenáThoriovanýWT202 % ThO₂Skvělý pro DC svařování oceli a nerezu. Výborný start. Radioaktivní – používej s opatrností.ModráLantanovanýWL202 % La₂O₃Dlouhá životnost, stabilní oblouk. Vhodný pro AC i DC. Výborný univerzální typ.ZelenáČistý wolframWP99,5 % WPouze pro AC (např. hliník). Tvoří kulatou špičku, méně stabilní oblouk.ŠedáCeriovanýWC202 % CeO₂Výborný při nízkém proudu, jemné práce, vhodný pro DC. Stabilní a šetrný k životnímu prostředí.ZlatáLantanovaný (1%)WL101 % La₂O₃Stabilní oblouk, dobré zapalování, vhodný pro AC i DC. Alternativa modré.FialováHybridní směs (např. E3®)-Směs ne-radioaktivních oxidůUniverzální použití, stabilní oblouk, žádný thorium. Dlouhá životnost, bez rizik.TyrkysováHybridní wolfram (např. WTZr)-Zirkonium + další příměsiVhodné pro AC svařování (hliník), velmi čistý oblouk. Alternativa k zelené s vyšší životností.ČernáZirkoniovanýWZr0 / WZr80,3–0,8 % ZrO₂AC svařování, vysoká odolnost proti kontaminaci, používá se např. v potravinářství.BíláZirkoniovanýWZr00,5 % ZrO₂AC použití (např. hliník), výborná stabilita oblouku, nižší výkon než jiné typy.OranžováSměsný – např. WL15WL151,5 % La₂O₃Univerzální použití pro AC i DC, vyvážené vlastnosti. Mírně lepší než WL10. Výběr správného wolframu není jen o barvě nebo číslech na obalu – je to o tom, vědět, co tvoje práce opravdu potřebuje. Správný průměr ti usnadní zapálení oblouku, zlepší stabilitu svaru a prodlouží životnost elektrody. A barevné označení? To je taková malá nápověda od výrobců, která ti může ušetřit čas i peníze. Každý svářeč má své oblíbené nastavení, ale jakmile pochopíš rozdíly mezi jednotlivými druhy a víš, kdy po kterém sáhnout, staneš se nejen rychlejším, ale hlavně spolehlivějším profíkem.

Příprava zdroje a komponent

Příprava zdroje Ještě než zapálíš oblouk, je potřeba si uvědomit jedno: správná příprava svářečky není ztráta času, ale investice do kvality, bezpečnosti a spolehlivosti. Pokud něco podceníš už na začátku – u připojení kabelů, hadic nebo třeba při kontrole plynu – projeví se to hned při prvním pokusu o svařování. A možná i později, kdy už bude na opravy pozdě. Očisti svářečku a okolní pracovní plochu. Zajisti, aby byl zdroj stabilně postavený a nehrozil pád nebo převrácení. https://youtu.be/4QnlGX4M-2o Kontrola Kabelů a komponent Seznam kabelů a komponent k e kontrole před svařováním Mnoho svářečů si při problémech se svarem automaticky začne hrát s nastavením stroje nebo měnit elektrody. Ale pravda je často mnohem jednodušší – chyba bývá v kabelech, spojkách nebo hadicích. Jediný špatný kontakt, netěsná hadice nebo opotřebovaný konektor může způsobit nestabilní oblouk, poruchu ochranného plynu nebo dokonce ohrozit tvoji bezpečnost. Právě proto by měla být kontrola kabelů a komponent základní rutinou před každým svařováním – bez ohledu na to, jak zkušený jsi nebo jak kvalitní vybavení používáš. Seznam kabelů a komponent ke kontrole před svařováním Komponenta / kabelProč kontrolovatNejčastější poškození / závadyJak kontrolovatZemnící kabel + svorkaŠpatné uzemnění způsobuje nestabilní oblouk, slabý průvar a poruchy strojeUvolněný spoj, znečištěný kontakt, zlomený vodič, zkorodovaná svorkaZkontroluj dotažení svorky, očisti kontakt smirkem, ohni kabel – hledej přelomeníNapájecí kabelPoškození může způsobit zkrat nebo úraz elektrickým proudemPřelomení, prasklý plášť, odhalené měděné vodiče, roztřepené konceVizuální kontrola celé délky, přejeď rukou – hledej praskliny nebo změny tuhostiSvářecí kabel hořákuPři poškození dochází ke ztrátám výkonu, přehřívání nebo přerušování obloukuZlomení uvnitř, přehřívání, opotřebení, znečištěné konektoryProhněti kabel v ruce, zkontroluj kontakty, očisti konektory (např. izopropylalkoholem)Plynová hadiceNetěsnosti vedou k nedostatečné ochraně svaru → oxidace, pórovitostTrhliny, poškození u spojek, ztvrdlý nebo křehký materiálOhnout jemně do oblouku – hledej praskliny, použij mýdlovou vodu na zkoušku těsnostiChladicí hadice (vodní hořák)Nedostatečné chlazení může zničit hořák i elektrodyÚnik kapaliny, ucpání, zlomení hadice, netěsné svorkyZmáčkni hadici – nesmí kapat ani být tvrdá, zkontroluj svorky a případně propláchniHořák / TIG rukojeťMusí být pevně sestavený, bez ztráty plynu nebo zkratuPovolené části, praskliny, přehřívání, špatné držení elektrodyRozebrat a zkontrolovat mechanicky, utáhnout vnitřní součástky, zkouška úniku plynuKleština a kleštinové těloOvlivňují pevnost uchycení elektrody a tok prouduOpotřebování, deformace, nečistoty, zarezlý závitOčistit mosaznou kartáčkem, zkontrolovat závity, vyzkoušet utažení bez vakluWolframová elektrodaPoškozená nebo špatně naostřená elektroda ovlivňuje stabilitu obloukuSpálená špička, otřepy, nečistoty, špatný brusOčísluj elektrody podle typu, naostři správným úhlem a vždy zkontroluj konceRedukční ventil / průtokoměrŠpatné nastavení plynu ovlivňuje kvalitu svaru a může vést ke zbytečné spotřeběZaseknutá ručička, netěsnost, nesprávný průtok nebo tlakPomalu otevři ventil, sleduj ručičky, zkontroluj hadici mýdlovou vodouRychlospojky a konektoryZajišťují bezpečné propojení všech systémů – elektrických i plynovýchOpotřebení, špína, uvolnění, špatný kontakt, oxidaceVyčisti kontakty, lehce namaž silikonovou vazelínou, zkontroluj aretaci spojení Zapojení kabelů a komponent TIG svařování je precizní metoda, kde rozhoduje každý detail. A jedním z úplně nejdůležitějších kroků, který ovlivňuje kvalitu, stabilitu i bezpečnost práce, je správné zapojení kabelů a komponent. Možná to zní jednoduše – „připojím pár kabelů a jedu“ – ale opak je pravdou. Stačí zaměnit polaritu, zapojit netěsnou plynovou hadici nebo podcenit uzemnění a výsledek může být katastrofální. Komponenta / kabelProč se zapojujeNejčastější chyby při zapojeníJak správně zapojitZemnící kabel (svorka)Uzavírá elektrický obvod → bez něj nedojde k zapálení obloukuSlabý kontakt, připojení na lak nebo rez, volná svorkaPřipojit na čistý, odmaštěný kovový povrch co nejblíže svaru; pevně přitlačitSvářecí kabel hořákuPřenáší proud ke svárovému místuOpačná polarita, volný konektor, znečištěné spojePřipojit ke správnému pólu (obvykle –), dotažení konektorů, vizuální kontrolaPlynová hadice (argon)Přivádí ochranný plyn do hořáku, chrání svar před oxidacíNetěsnost, opačné připojení, absence těsnění, zkroucená hadiceZapojit do redukčního ventilu a vstupu stroje, použít těsnění, zkontrolovat směr průtokuRedukční ventilUmožňuje regulovat tlak a průtok plynu z lahvePřetahování závitů, chybějící těsnění, poškozené manometryPevně připojit na lahev (bez násilí), zkontrolovat těsnost, seřídit průtok (např. 8–12 l/min)Chladicí hadice (pokud máš vodní chlazení)Chladí hořák a prodlužuje jeho životnostPřepólované vstupy, nedotažené hadice, zaměněné vstup/výstupZapojit dle označení IN/OUT, dotáhnout spoje, případně odvzdušnit okruhOvládací kabel (nožní pedál / tlačítko)Umožňuje zapnutí a regulaci proudu při svařováníŠpatné zapojení do svářečky, zlomený konektorPřipojit do správného vstupu na stroji, zkontrolovat funkci při zapnutí strojeNapájecí kabel (zeď → stroj)Napájí celý zdroj elektřinouVadný přívod, slabá zásuvka, zapojení do nevhodného okruhuZapojit do odpovídající zásuvky (1f/3f), zkontrolovat jistič, kabely nesmí být zalomené Sestavení hořáku Sestavení TIG hořáku – přehled komponent, jejich funkce a správné použití Správně sestavený hořák je základním předpokladem pro čistý, stabilní a bezpečný svar. Mnoho svářečů přitom podceňuje, jak důležité je věnovat pár minut pečlivé kontrole a montáži jednotlivých dílů hořáku. Stačí jediná chyba – nesedící kleština, špatně utažená elektroda nebo prasklá hubice – a výsledek je fuč. Oblouk nepravidelný, ochranný plyn utíká, svar se oxiduje… a oprava zabere víc času než samotné svařování. KomponentaProč se používáNejčastější chybyJak správně sestavit / zkontrolovatTělo hořákuHlavní část, spojuje všechny komponenty, přivádí plyn a elektřinuPrasklý plast, znečištěný závit, uvolněné spojeOčistit závity, zkontrolovat těsnost a uchycení všech spojůKleštinové těloPřivádí proud do elektrody a drží kleštinu, zároveň rozvádí plynZnečištění, opotřebený závit, slabý kontaktZašroubuj do těla hořáku, pevně ale bez použití sílyKleština (collet)Zajišťuje pevné uchycení wolframové elektrodyDeformace, špatný rozměr, nesedí do tělaVložit správný rozměr dle elektrody (např. 1,6 mm = 1,6 mm kleština)Wolframová elektrodaVytváří oblouk, odolává vysokým teplotám, neroztéká seSpálený konec, nečistota, nesprávný úhel, špatné uchyceníOpravit brusku (špička 30–60°), vložit do kleštiny tak, aby vyčnívala cca 2–5 mmKeramická hubice (cup)Usměrňuje tok ochranného plynu, chrání elektrodu i svarPrasklá, zanesená, špatná velikostVybrat správnou velikost dle typu svaru (např. #6–#10), zašroubovat ručněIzolační kroužek / těsněníZajišťuje těsnost mezi částmi hořáku a brání úniku plynuZtvrdlé těsnění, chybějící, opotřebovanéVyměnit při každé větší údržbě, zkontrolovat pružnostZadní kryt (back cap)Umožňuje utáhnout elektrody a zároveň uzavírá zadní část hořákuŠpatné dotažení, chybějící O-kroužek, zlomený závitDotahuj jemně, až ucítíš odpor, kontroluj O-kroužek a čistotu Komponenty TIG hořáku Tělo hořáku (Torch Body) Tělo hořáku je hlavní část celé sestavy, ke které se připojují všechny ostatní komponenty – kleština, hubice, elektroda i přívod plynu a proudu.➡️ Používá se k tomu, aby vedlo svařovací proud i ochranný plyn až do místa svaru. Zároveň nese elektrody a keramickou hubici. Kleštinové tělo (Collet Body) Tento mosazný nebo měděný díl se závitem drží uvnitř hořáku kleštinu a rozvádí plyn.➡️ Používá se pro zajištění kontaktu mezi elektrodou a kabelem,…

TIG – Výběr přídavného materiálu (drátu)

Přídavný materiál je tenká tyčka (drát), kterou ručně přidáváš do tavné lázně při TIG svařování. Je to „hmota“, která spolu s roztaveným základním materiálem tvoří samotný svár. Při TIG svařování uhlíkových ocelí (tzv. „černé oceli“) je volba přídavného materiálu naprosto klíčová. Nejde jen o to, aby “to drželo” – špatně zvolený nebo znečištěný drát může způsobit póry, trhliny nebo slabý svár. Příklady označení drátu MateriálOznačení drátuPoužitíBěžná uhlíková ocelER70S-2, ER70S-6Svařování oceli, vhodný pro normální aplikace a vnější podmínky.Nerezová ocelER308L, ER316LSvařování nerezových slitin, odolnost proti korozi a teplu.HliníkER4043, ER5356Svařování hliníkových slitin, dobrá tekutost a pevnost.TitanERTi-2Svařování titanu, specifické pro chemické nebo letecké aplikace.MěďERCu-1Svařování mědi, použití v aplikacích s vysokou vodivostí.Slitiny nikluERNiCr-3Svařování niklových slitin pro odolnost vůči extrémním podmínkám.Uhlíková ocel s vysokou pevnostíER90S-B9, ER80S-B2Svařování ocelí s vysokou pevností a odolností proti únavě materiálu.Slitiny kobaltuERCoCr-ASvařování kobaltových slitin, používaných pro odolnost proti opotřebení a vysokým teplotám. Proč je důležité zvolit správný drát Výběr správného drátu pro TIG svařování je zásadní, protože ovlivňuje mnoho faktorů: Úspory času a materiálů: Správně zvolený drát zajišťuje, že svařovací proces probíhá hladce, což šetří čas a snižuje plýtvání materiálem. Kvality svaru: Špatný drát může způsobit špatnou penetraci, špatnou adhezi nebo dokonce poruchy, jako jsou trhliny v svaru. Pevnosti a odolnosti: Drát musí být kompatibilní se svařovaným materiálem, aby bylo možné dosáhnout požadované pevnosti a odolnosti proti korozi nebo opotřebení. Estetiky svaru: TIG svařování je obvykle voleno pro jemné a esteticky čisté svary, a správný drát je nezbytný pro dosažení hladkého, rovnoměrného a estetického vzhledu svaru. Jak se vybírá správný drát – Kompatibilita s materiálem Výběr drátu pro TIG svařování by měl vždy vycházet z materiálu, který svařujete. Drát musí být kompatibilní s základním materiálem, protože každý materiál má specifické vlastnosti, které ovlivňují kvalitu svaru. Nerezová ocel: Pro svařování nerezové oceli se používají speciální dráty z nerezových slitin, obvykle s obsahem chromu a niklu. Hliník: Pro hliníkové materiály se používají dráty na bázi hliníku, obvykle s přídavkem hořčíku pro lepší mechanické vlastnosti. Uhlíková ocel: Uhlíková ocel vyžaduje dráty z oceli, které mají podobné složení a pevnostní vlastnosti. Kompatibilita drátu s materiálem je klíčová pro dosažení optimálního výsledku. Nesprávný drát může způsobit špatnou adhezi, poruchy nebo korozi svaru. Jak přemýšlet nad výběrem drátu Při výběru drátu pro TIG svařování je důležité brát v úvahu několik faktorů, které ovlivní nejen kvalitu svaru, ale i samotný proces svařování: Typ materiálu, který svařujete: Jak již bylo zmíněno, výběr drátu by měl vycházet z materiálu, který svařujete. Zkontrolujte specifikace výrobce a doporučení pro daný materiál. Tloušťka materiálu: Pro tenčí materiály se obvykle používají jemnější dráty (např. 1,0 – 1,6 mm), zatímco pro silnější materiály je lepší volit dráty většího průměru (např. 3,2 mm). Požadavky na pevnost: Pokud potřebujete svařit materiály s vysokými pevnostními nároky, zvolte drát, který je vysoce kvalitní a má odpovídající mechanické vlastnosti. Svařovací podmínky: Zohledněte i podmínky, ve kterých bude svařování probíhat, jako je teplota, vlhkost a přítomnost chemikálií, které mohou ovlivnit výběr drátu. Co je nejdůležitější při výběru drátu Nejdůležitější faktory při výběru drátu pro TIG svařování jsou kompatibilita s materiálem a specifické požadavky na pevnost, odolnost proti korozi a estetiku svaru. Ujistěte se, že jste vybrali drát, který odpovídá typu a tloušťce svařovaného materiálu, a že odpovídá požadavkům na mechanické vlastnosti výsledného spoje. Rozměry přídavných materiálů Při TIG svařování je volba správného rozměru přídavných materiálů klíčová pro dosažení kvalitního svaru. Přídavné materiály, obvykle ve formě tyčí, jsou vybírány podle průměru a délky, což přímo ovlivňuje celkový výsledek svařování. Délka tyče: Délka přídavných materiálů se pohybuje obvykle mezi 300 mm a 1000 mm. Vhodná délka závisí na rozsahu práce a pohodlí svářeče při manipulaci s materiálem. Příliš dlouhé tyče mohou být nepohodlné a ztěžovat práci, zatímco příliš krátké tyče mohou vyžadovat časté výměny. Průměr tyče: Pro TIG svařování jsou k dispozici tyče různých průměrů, obvykle od 1,6 mm až po 4,0 mm. Volba průměru závisí na tloušťce svařovaného materiálu a požadovaném výsledku. Pro tenké materiály je doporučeno použít tenčí tyče (např. 1,6 mm), zatímco pro silnější materiály je vhodné použít širší tyče (např. 3,2 mm nebo 4,0 mm). Tenké tyče umožňují jemnější a preciznější práci, zatímco silnější tyče poskytují větší objem přídavného materiálu a jsou vhodné pro náročnější spoje. Průměr drátu (mm)Typická délka (mm)1,010001,210001,610002,010002,410003,210004,01000 Čistota přídavného materiálu Když se mluví o kvalitním sváru, většina lidí si představí správný proud, polaritu nebo plyn. Ale jedna často podceňovaná věc hraje klíčovou roli – čistota přídavného materiálu. Možná to zní jako detail, ale ve skutečnosti právě špinavý, zkorodovaný nebo mastný drát může způsobit pórovitost, trhliny nebo zbytečné vady ve svaru. Důvody: Prach, rez nebo mastnota → tvorba pórů a oxidace ve svaru Nečistoty ovlivňují i barvu a celkový vzhled sváru U nerezových a uhlíkových ocelí hrozí kontaminace a křehnutí Jak drát čistit: Uchovávej tyče v originálním obalu Před svařováním otři hadříkem namočeným v odmašťovači (např. Acethon, isopropyl) Nepoužívej brusné nástroje, které mohou zanést cizí materiál Check List StepActionUrčete typ svařovaného materiáluZjistěte přesně jaký materiál svařujete a jaký drát je pro něj doporučen.Zjistěte požadavky na pevnostZajistěte, aby drát měl potřebnou pevnost a odolnost pro daný svar.Zvolte správnou tloušťku drátuPro tenké materiály vyberte drát o průměru 1,0 mm nebo pro silnější materiály 3,2 mm nebo 4,0 mm.Zkontrolujte kompatibilitu s materiálemUjistěte se, že drát je kompatibilní s materiálem, který svařujete.Zvažte vlastnosti svaruZohledněte požadavky na vzhled svaru – hladký, čistý a estetický svar.Přemýšlejte o podmínkách svařováníZvažte teplotu, vlhkost, a chemikálie přítomné při svařování.Zkontrolujte doporučení výrobcePodívejte se na doporučení výrobce pro daný materiál a drát.Testujte kvalitu drátuOtestujte drát na menším vzorku, abyste ověřili jeho vhodnost.Zvažte cenu a dostupnostZkontrolujte cenu drátu a jeho dostupnost na trhu.Zhodnoťte potřebné množstvíZjistěte, zda máte dostatek drátu pro daný projekt.Zvažte možnost opakovaného použitíZvažte možnost opakovaného použití drátu pro opravy nebo úsporu materiálu.Ujistěte se o správné skladováníUjistěte se, že drát je skladován v suchu a v souladu s doporučením výrobce. Pozor na zaměnění drátu pro TIG a Autogen Při svařování je důležité nejen dobře ovládat techniku, ale i správně vybírat svařovací materiály. Jeden z nejčastějších problémů, kterým svářeči čelí, je záměna drátů pro TIG svařování (Tungsten Inert Gas) s dráty určenými pro autogenní svařování (Autogen). Tato chyba…

Příprava materiálu pro svařování v pozici PB, PD, PF, PG, P HL, P JL – Trubka – na – Plech (Titan)

Koutový svarový spoj vzniká tam, kde se dva materiály setkávají v pravém úhlu – typicky do tvaru „L“. Je to jeden z nejčastějších typů spojů ve strojírenství, stavebnictví i zámečnictví. Aby ale takový spoj skutečně držel, musí být správně připravený – ještě před zapálením oblouku. Příprava ploch pro koutový svar znamená hlavně důkladné očištění styčných ploch – od okují, mastnoty nebo zbytků starých nátěrů. U silnějších materiálů se někdy upravují i hrany (např. lehké sražení) kvůli lepšímu provaření do hloubky. Důležitá je také přesná pozice a poloha dílů – aby mezi nimi nebyly mezery, překryvy nebo výchylky, které by ztěžovaly svařování. Správná příprava pomáhá zajistit, že svar bude pevný, bez pórů a trhlin, a že nebudeš muset dělat zbytečné opravy. Naopak špatná příprava často vede k problémům – svar se může špatně rozlít, neprovařit až ke kořeni nebo časem popraskat při zatížení. Čištění svarových ploch Před, při i po svařováním musí být povrch zcela čistý, suchý a zbavený všech nečistot – jinak hrozí póry, praskliny nebo nestabilní oblouk. 🔹 Co je potřeba odstranit: Olej, tuk, mastnotu, oxydaci Barvu a laky Zbytky okují a strusky Vlhkost 🔹 Čím čistit: Nečistota, oxydaceNástroj / prostředekOkujeOdpovědný kartáč (Ze stejného nebo kompatibilního materiálu), brusný kotouč, tryskáníMastnotatechnický aceton, odmašťovač, IPABarvy / lakyBroušení nebo chemické odstranění 📌 Nikdy nesvařuj přes barvu nebo olej! Nejenže poškodíš svar, ale může dojít i k uvolnění zdraví škodlivých výparů. Důležité poznámky a normy Svařovací normy (např. EN ISO 9692) stanovují tvary a tolerance přípravy svarových ploch Dokumentace WPS (Welding Procedure Specification) často přesně určuje typ úkosu, úhel, vzduchovou mezeru apod. Tvar a přesnost přípravy mají vliv na: Spotřebu přídavného materiálu Hloubku průvaru Vzhled a pevnost svaru Broušení Mnoho začátečníků má tendenci skočit rovnou k zapalování oblouku a začít svařovat. Ale skutečná kvalita sváru se nezačíná tvořit až v momentě svařování – začíná mnohem dříve, při přípravě materiálu. Jedním z klíčových, ale často podceňovaných kroků je broušení svarových ploch. Broušení není jen o tom „aby to bylo hezké“. Jde především o funkčnost, pevnost a bezpečnost spoje. Nečistoty, barvy nebo mastnoty mohou výrazně ovlivnit výsledek – a často vedou ke vzniku vad, které nejsou na první pohled vidět, ale můžou ohrozit celý výrobek. Začátek – Zvol vhodný nástroj Nejčastěji se používá úhlová bruska s lamelovým, drátěným nebo brusným kotoučem. Na nerez nebo hliník použij speciální kotouče, nikdy ne stejné jako na černou ocel! Pro jemné začistění po sváru lze použít i pásovou brusku nebo ruční pilník. Před svařováním: broušení ploch a hran Broušení proveď na ploše cca 1–2 cm od hrany, kde bude probíhat svar. Obě spojené strany musí být očištěné – nejen ta horní! Cíl: zabránit nečistotám ve svaru, zajistit hladké slícování a dokonalý průvar. Nejčastější chyby při broušení ❌ Příliš hluboké broušení → oslabí svar nebo materiál❌ Použití znečištěného nebo opotřebeného kotouče❌ Nedostatečné očištění před svařováním → vznik defektů❌ Broušení pod špatným úhlem – tvoří se rýhy nebo nerovnosti❌ Nechráněné oči, ruce, dýchací cesty – vždy používej brýle, rukavice a masku! CHECKLIST – příprava materiálu pro PB ,PD , PF, PG, P HL, P JL ✅ ÚkolProvedeno?Povrch očištěn od mastnoty, okují a nátěrů✔️ / ❌Hrany zarovnány, přesně seřízeny✔️ / ❌Správná mezera mezi díly (dle typu spoje)✔️ / ❌Zkosení hran u silnějších materiálů✔️ / ❌Materiál přichycený svěrkami nebo magnety✔️ / ❌Zajištěn dobrý přístup k hořáku a přívodům✔️ / ❌Vizuální kontrola před svařováním✔️ / ❌ Závěr Možná se koutové spoje na první pohled zdají jednodušší než ty tupé, ale opak je pravdou – právě u koutových svarů se nejčastěji podceňuje příprava, a tím vzniká spousta zbytečných chyb. A přitom stačí tak málo: dobře očistit povrchy, zkontrolovat jejich přesné usazení a věnovat pár minut navíc tomu, co ovlivní pevnost, vzhled i životnost celého spoje. Pamatuj, že žádné „rychlé přiložení a zapálení oblouku“ nenahradí pečlivou přípravu. Pokud chceš, aby tvoje svary vypadaly profesionálně, obstály i v zátěži a nemusel ses za ně stydět, začínej vždy správně – od přípravy. Skvělý svářeč se nepozná jen podle toho, jak vede housenku, ale i podle toho, jak pečlivý je před svařováním. A právě v tom je rozdíl mezi průměrným a špičkovým řemeslníkem.

Příprava materiálu pro svařování v pozici PB, PD, PF, PG, P HL, P JL – Trubka – na – Plech (Hliník)

Koutový svarový spoj vzniká tam, kde se dva materiály setkávají v pravém úhlu – typicky do tvaru „L“. Je to jeden z nejčastějších typů spojů ve strojírenství, stavebnictví i zámečnictví. Aby ale takový spoj skutečně držel, musí být správně připravený – ještě před zapálením oblouku. Příprava ploch pro koutový svar znamená hlavně důkladné očištění styčných ploch – od okují, mastnoty nebo zbytků starých nátěrů. U silnějších materiálů se někdy upravují i hrany (např. lehké sražení) kvůli lepšímu provaření do hloubky. Důležitá je také přesná pozice a poloha dílů – aby mezi nimi nebyly mezery, překryvy nebo výchylky, které by ztěžovaly svařování. Správná příprava pomáhá zajistit, že svar bude pevný, bez pórů a trhlin, a že nebudeš muset dělat zbytečné opravy. Naopak špatná příprava často vede k problémům – svar se může špatně rozlít, neprovařit až ke kořeni nebo časem popraskat při zatížení. Čištění svarových ploch Před, při i po svařováním musí být povrch zcela čistý, suchý a zbavený všech nečistot – jinak hrozí póry, praskliny nebo nestabilní oblouk. 🔹 Co je potřeba odstranit: Olej, tuk, mastnotu, oxydaci Barvu a laky Zbytky okují a strusky Vlhkost 🔹 Čím čistit: Nečistota, oxydaceNástroj / prostředekOkujeOdpovědný kartáč (Ze stejného nebo kompatibilního materiálu), brusný kotouč, tryskáníMastnotatechnický aceton, odmašťovač, IPABarvy / lakyopálení, broušení nebo chemické odstranění 📌 Nikdy nesvařuj přes barvu nebo olej! Nejenže poškodíš svar, ale může dojít i k uvolnění zdraví škodlivých výparů. Důležité poznámky a normy Svařovací normy (např. EN ISO 9692) stanovují tvary a tolerance přípravy svarových ploch Dokumentace WPS (Welding Procedure Specification) často přesně určuje typ úkosu, úhel, vzduchovou mezeru apod. Tvar a přesnost přípravy mají vliv na: Spotřebu přídavného materiálu Hloubku průvaru Vzhled a pevnost svaru Broušení Mnoho začátečníků má tendenci skočit rovnou k zapalování oblouku a začít svařovat. Ale skutečná kvalita sváru se nezačíná tvořit až v momentě svařování – začíná mnohem dříve, při přípravě materiálu. Jedním z klíčových, ale často podceňovaných kroků je broušení svarových ploch. Broušení není jen o tom „aby to bylo hezké“. Jde především o funkčnost, pevnost a bezpečnost spoje. Nečistoty, barvy nebo mastnoty mohou výrazně ovlivnit výsledek – a často vedou ke vzniku vad, které nejsou na první pohled vidět, ale můžou ohrozit celý výrobek. Začátek – Zvol vhodný nástroj Nejčastěji se používá úhlová bruska s lamelovým, drátěným nebo brusným kotoučem. Na nerez nebo hliník použij speciální kotouče, nikdy ne stejné jako na černou ocel! Pro jemné začistění po sváru lze použít i pásovou brusku nebo ruční pilník. Před svařováním: broušení ploch a hran Broušení proveď na ploše cca 1–2 cm od hrany, kde bude probíhat svar. Obě spojené strany musí být očištěné – nejen ta horní! Cíl: zabránit nečistotám ve svaru, zajistit hladké slícování a dokonalý průvar. Nejčastější chyby při broušení ❌ Příliš hluboké broušení → oslabí svar nebo materiál❌ Použití znečištěného nebo opotřebeného kotouče❌ Nedostatečné očištění před svařováním → vznik defektů❌ Broušení pod špatným úhlem – tvoří se rýhy nebo nerovnosti❌ Nechráněné oči, ruce, dýchací cesty – vždy používej brýle, rukavice a masku! CHECKLIST – příprava materiálu pro PB ,PD , PF, PG, P HL, P JL ✅ ÚkolProvedeno?Povrch očištěn od mastnoty, okují a nátěrů✔️ / ❌Hrany zarovnány, přesně seřízeny✔️ / ❌Správná mezera mezi díly (dle typu spoje)✔️ / ❌Zkosení hran u silnějších materiálů✔️ / ❌Materiál přichycený svěrkami nebo magnety✔️ / ❌Zajištěn dobrý přístup k hořáku a přívodům✔️ / ❌Vizuální kontrola před svařováním✔️ / ❌ Závěr Možná se koutové spoje na první pohled zdají jednodušší než ty tupé, ale opak je pravdou – právě u koutových svarů se nejčastěji podceňuje příprava, a tím vzniká spousta zbytečných chyb. A přitom stačí tak málo: dobře očistit povrchy, zkontrolovat jejich přesné usazení a věnovat pár minut navíc tomu, co ovlivní pevnost, vzhled i životnost celého spoje. Pamatuj, že žádné „rychlé přiložení a zapálení oblouku“ nenahradí pečlivou přípravu. Pokud chceš, aby tvoje svary vypadaly profesionálně, obstály i v zátěži a nemusel ses za ně stydět, začínej vždy správně – od přípravy. Skvělý svářeč se nepozná jen podle toho, jak vede housenku, ale i podle toho, jak pečlivý je před svařováním. A právě v tom je rozdíl mezi průměrným a špičkovým řemeslníkem.

Doprava po celé EU

Odesíláme do 1 dne

Členství jen za 5.99 €

Staň se členem Clubu

Komunita v 6 jazycích

Podpora EN, DE, CZ, PL, RO, HU

100% bezpečnost platby

Apple Pay / Google Pay / Kartou